Quando uma peça impressa em 3D começa a levantar pelas bordas, entortar ou perder a planicidade, é comum pensar imediatamente que o perfil do fatiador está errado. Porém, alterar temperaturas, velocidades e ventilação sem investigar o que está acontecendo pode apenas esconder o problema ou criar novos defeitos.
O empenamento, também conhecido como warping, está frequentemente relacionado à contração do plástico durante o resfriamento e à dificuldade de a peça permanecer aderida à mesa. A intensidade varia conforme o material, a geometria, as condições do ambiente e o estado da superfície de impressão.
Antes de modificar um perfil que já funcionava, vale conferir alguns pontos físicos e operacionais. Este guia apresenta uma sequência de diagnóstico para ajudar a encontrar a causa com mais segurança.
O que provoca o empenamento de uma peça impressa em 3D?
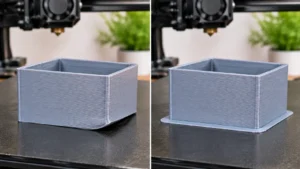
O empenamento acontece quando diferentes regiões da peça esfriam e se contraem de maneira desigual. Durante a deposição, o plástico sai aquecido pelo bico. À medida que perde temperatura, tende a diminuir de volume. Se essa contração gerar forças maiores do que a aderência da primeira camada consegue suportar, as extremidades podem começar a se soltar da mesa.
O defeito costuma aparecer nos cantos, nas extremidades longas e nas regiões com grande área de contato com a superfície. Em casos mais intensos, a peça pode se desprender completamente ou apresentar deformações que comprometem suas dimensões.
Isso não significa necessariamente que a temperatura do bico esteja incorreta. A causa pode estar na mesa, no ambiente, no material ou até na geometria do modelo.
7 causas para verificar antes de alterar o perfil
1. Superfície da mesa suja ou contaminada
Gordura dos dedos, poeira, resíduos de adesivos e restos de filamento podem prejudicar o contato entre a primeira camada e a mesa. Mesmo quando a superfície parece limpa, uma película fina de contaminação pode reduzir a aderência em determinadas regiões.
Observe se o problema acontece sempre no mesmo ponto da mesa ou se aparece em posições diferentes. Se apenas uma região apresenta falhas, vale investigar a condição local da superfície.
- Verifique se existem resíduos de impressões anteriores.
- Confira se a superfície apresenta riscos, desgaste ou danos.
- Limpe conforme as instruções do fabricante da chapa ou mesa.
- Evite utilizar produtos químicos ou materiais abrasivos sem autorização do fabricante.
O método de limpeza precisa respeitar o tipo de superfície. Uma chapa PEI, uma mesa de vidro e uma superfície com revestimento especial podem exigir cuidados diferentes. Não presuma que o mesmo produto seja adequado para todas.
2. Primeira camada com altura ou nivelamento inadequados
A primeira camada é a base de sustentação da impressão. Se o bico estiver muito distante da mesa, o filamento pode ser depositado sem pressão e contato suficientes. Se estiver próximo demais, o material pode ser excessivamente comprimido e apresentar deposição irregular.
Observe a linha de filamento durante a impressão inicial. Ela deve apresentar contato consistente com a superfície, sem ficar solta, arredondada ou excessivamente esmagada.
Também confira se o nivelamento da mesa está correto e se o sistema de compensação de irregularidades está funcionando, quando disponível. Uma diferença de altura entre regiões pode fazer uma parte da primeira camada aderir bem enquanto outra apresenta falhas.
Se houver dúvidas sobre os sinais de uma base mal formada, consulte também o guia do site sobre como investigar falhas na primeira camada.
3. Variações de temperatura e correntes de ar
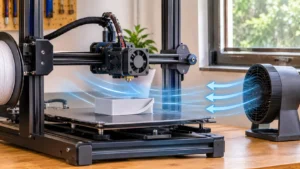
Uma corrente de ar frio pode resfriar determinadas regiões da peça mais rapidamente do que outras. Janelas abertas, ventiladores, aparelhos de ar-condicionado e portas próximas são fatores que merecem atenção.
Esse efeito tende a ser mais perceptível em materiais com maior tendência à contração, como ABS e ASA. Em impressões grandes, uma diferença de temperatura entre a parte inferior e as regiões superiores pode aumentar as tensões internas.
Verifique se a impressora está exposta a mudanças frequentes de ventilação. Também observe se o problema começou depois de uma alteração na posição do equipamento ou na organização do ambiente.
4. Material com maior tendência à contração
Nem todos os filamentos apresentam o mesmo comportamento durante o resfriamento. PLA e PETG costumam ser menos propensos ao empenamento em condições comuns, enquanto ABS, ASA e alguns materiais técnicos exigem maior controle térmico.
Isso não significa que um material esteja necessariamente com defeito. Pode ser apenas uma característica do polímero escolhido e das condições necessárias para processá-lo.
| Material | Ponto de atenção | O que investigar |
|---|---|---|
| PLA | Geralmente apresenta menor tendência ao empenamento em aplicações comuns. | Adesão, primeira camada, superfície e ventilação inadequada. |
| PETG | O resultado depende da superfície e das condições recomendadas pelo fabricante. | Limpeza, compatibilidade da chapa e parâmetros indicados para o material. |
| ABS | Maior sensibilidade à contração e às variações térmicas. | Estabilidade do ambiente, temperatura da mesa e uso de gabinete compatível. |
| ASA | Pode apresentar empenamento em peças grandes ou com resfriamento desigual. | Controle do ambiente, adesão e recomendações específicas do fabricante. |
| PC e outros materiais técnicos | As exigências variam conforme a formulação. | Ficha técnica, compatibilidade da impressora e condições de processamento. |
A tabela é uma referência geral, não uma lista de temperaturas ou configurações universais. Consulte a ficha técnica do filamento e as orientações do fabricante da impressora antes de fazer ajustes.
5. Ventilação excessiva ou inadequada
O ventilador de resfriamento influencia a maneira como as camadas perdem calor. Em alguns materiais, o resfriamento intenso pode favorecer a contração e o levantamento dos cantos. Em outros, reduzir demais a ventilação pode prejudicar pontes, detalhes e a qualidade das superfícies.
Por isso, não é correto afirmar que o ventilador deve ficar sempre desligado ou sempre ligado. O comportamento adequado depende do material, do modelo da impressora e das recomendações do perfil correspondente.
Antes de alterar a porcentagem de ventilação, confira se o ventilador está funcionando normalmente, se a saída de ar não está obstruída e se não houve mudança acidental nas configurações do fatiador.
6. Geometria da peça e distribuição de material
O formato do modelo também influencia o risco de empenamento. Peças com bases largas, cantos muito vivos, paredes extensas e regiões com grande concentração de material podem acumular tensões durante o resfriamento.
Observe especialmente:
- Cantos agudos: podem concentrar tensões e facilitar o levantamento das extremidades.
- Peças muito compridas: podem apresentar diferenças de contração ao longo da base.
- Grandes áreas maciças: podem apresentar comportamento térmico diferente de estruturas mais abertas.
- Espessuras muito diferentes: podem fazer regiões da peça esfriarem em ritmos distintos.
Quando o defeito aparece sempre no mesmo formato, mas não em outros modelos, a geometria merece atenção. Em projetos funcionais, pequenas alterações de cantos e transições podem ajudar, desde que não comprometam a função da peça.
7. Mesa aquecida ou adesão incompatível com o material
A mesa aquecida ajuda a manter a região inferior da peça em condições térmicas mais estáveis. Entretanto, uma temperatura inadequada pode prejudicar o resultado: baixa demais, pode não favorecer a aderência; alta demais, pode causar deformações ou outros efeitos indesejados, dependendo do material e da superfície.
Confira se a temperatura utilizada corresponde ao filamento e à superfície instalados. Verifique também se a mesa está aquecendo de maneira uniforme e se o equipamento apresenta alertas ou falhas de aquecimento.
Adesivos, bastões de cola e outros auxiliares não são obrigatórios em todas as impressoras. Sua utilização depende do tipo de chapa, do material e das orientações do fabricante. Aplicar um produto inadequado pode danificar a superfície ou dificultar a remoção da peça.
Como diagnosticar o empenamento sem mudar várias configurações
O diagnóstico deve começar pela observação. Em vez de alterar o perfil inteiro, procure identificar em que momento e em qual região o defeito aparece.
- Observe onde a peça começa a levantar.Registre se o problema surge em um canto, em várias extremidades ou em toda a base. Essa informação ajuda a diferenciar falhas localizadas de problemas térmicos mais amplos.
- Confira a primeira camada.Verifique se o filamento está aderindo de maneira uniforme em toda a área. Observe também o nivelamento e a distância entre o bico e a mesa.
- Inspecione a superfície de impressão.Procure gordura, poeira, resíduos, riscos e desgaste. Faça a limpeza seguindo as instruções específicas da chapa.
- Analise o ambiente.Verifique a presença de correntes de ar, mudanças de temperatura e exposição direta a ventiladores ou ar-condicionado.
- Consulte as recomendações do material.Compare o filamento utilizado com as condições indicadas pelo fabricante. Não transfira automaticamente o perfil de um material para outro.
- Faça um teste controlado.Depois de corrigir uma causa identificada, imprima novamente uma peça de teste. Mantenha as demais condições iguais para avaliar se a mudança resolveu o problema.
O que observar antes de mexer no fatiador?
Nem toda ocorrência de empenamento exige a criação de um novo perfil. Primeiro, confira se houve alguma mudança física ou operacional desde a última impressão bem-sucedida.
- O filamento foi trocado por outra marca, composição ou lote?
- A chapa foi removida, substituída ou instalada novamente?
- A impressora mudou de posição?
- O ambiente passou a receber mais vento ou ar frio?
- A mesa apresenta resíduos ou desgaste?
- A primeira camada está sendo depositada de maneira uniforme?
- O perfil selecionado corresponde à impressora, ao bico e ao material utilizados?
Se você suspeitar de uma configuração incorreta, confira também o conteúdo sobre o que verificar no perfil da impressora dentro do fatiador. A revisão deve considerar os parâmetros realmente relacionados ao defeito, sem modificar opções aleatórias.
Quando faz sentido alterar o perfil de impressão?
A alteração do perfil passa a fazer sentido quando as condições físicas estão adequadas e existe um indício de que os parâmetros não combinam com o material ou com a geometria da peça.
Algumas possibilidades, sempre condicionadas às recomendações do fabricante, incluem:
- Revisar a temperatura da mesa para o material utilizado.
- Conferir a estratégia de resfriamento das primeiras camadas.
- Avaliar o uso de brim, que amplia a área de contato ao redor da base.
- Revisar a velocidade da primeira camada, se houver indicação de deposição inadequada.
- Considerar um ambiente mais estável para materiais com maior tendência à contração.
O brim pode ajudar a manter os cantos presos à mesa, mas não corrige uma superfície contaminada, um nivelamento inadequado ou uma condição térmica incompatível. Ele deve ser entendido como um recurso complementar, não como solução universal.
Mitos e verdades sobre peças empenadas
“Todo empenamento é causado pela temperatura do bico.” — Mito
A temperatura do bico pode influenciar o comportamento do material, mas o defeito também pode estar relacionado à mesa, ao ambiente, à ventilação, à geometria e à adesão da primeira camada.
“Uma mesa limpa ajuda a evitar o problema.” — Verdade
A limpeza adequada favorece o contato entre a primeira camada e a superfície. O procedimento precisa respeitar o revestimento utilizado.
“Usar brim resolve qualquer empenamento.” — Mito
O recurso amplia a área de contato da base, mas não elimina todas as causas. Se houver uma condição térmica inadequada ou falha de adesão, o problema pode continuar.
“Materiais diferentes podem exigir cuidados diferentes.” — Verdade
Filamentos apresentam comportamentos térmicos distintos. Por isso, as condições adequadas para PLA não devem ser copiadas automaticamente para ABS, ASA ou outros materiais técnicos.
Uma rotina simples para evitar novos episódios
Depois de identificar a causa, vale registrar o que foi observado. Anote o material, o lote, a superfície utilizada, o local em que o defeito apareceu e qualquer alteração feita durante o teste.
Esse histórico facilita a comparação entre impressões e evita que o mesmo problema seja investigado repetidamente. Também ajuda a perceber se o empenamento está associado a um material específico, a uma região da mesa ou a uma mudança no ambiente.
Antes de iniciar uma impressão importante, adote alguns cuidados:
- Inspecione a mesa e limpe-a quando necessário.
- Confira a primeira camada antes de deixar a máquina trabalhando por longos períodos.
- Evite posicionar a impressora em locais sujeitos a correntes de ar.
- Utilize parâmetros compatíveis com o material e o equipamento.
- Verifique se a chapa está corretamente instalada.
- Registre mudanças de perfil para facilitar testes posteriores.
Fechando o diagnóstico antes de mexer nas configurações
Quando uma peça começa a empenar, a melhor decisão não é alterar imediatamente o perfil de impressão. Primeiro, investigue a superfície da mesa, a primeira camada, o ambiente, a ventilação, o material e a geometria do modelo.
Esses fatores ajudam a explicar por que as bordas se levantam e por que algumas peças apresentam o defeito enquanto outras imprimem normalmente. Somente depois de verificar as condições físicas vale revisar os parâmetros do fatiador, sempre com mudanças controladas e testes comparáveis.
Um diagnóstico organizado evita ajustes desnecessários, preserva perfis que já funcionam e torna a manutenção da impressora 3D mais previsível.
Fontes e referências técnicas
- Prusa Research — Warping: causas e recomendações para reduzir o empenamento
- UltiMaker — How to fix warping
- UltiMaker — Build plate adhesion: como melhorar a aderência à mesa
- Prusa Research — ABS: características e recomendações de impressão
- Prusa Research — ASA: características e recomendações de impressão
- Prusa Research — Enclosure guidepost: quando utilizar um gabinete
- UltiMaker — Problemas de qualidade de impressão e empenamento
- UltiMaker — Diretrizes de projeto para peças impressas em 3D
- Zortrax — Troubleshooting: Warping