As causas mais comuns incluem temperatura inadequada, retração mal ajustada e filamento úmido. Também podem contribuir resíduos no bico e características específicas do material. Para descobrir a origem, é melhor observar o padrão dos fios e fazer testes controlados, alterando uma configuração por vez.
O que é stringing e por que surgem fios entre as partes?
O stringing, também chamado de oozing em determinados contextos, acontece quando o filamento derretido escapa pelo bico durante um deslocamento que deveria ocorrer sem deposição de material.
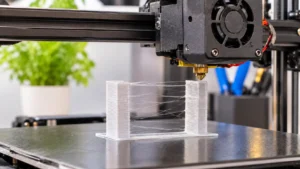
Durante uma impressão, o cabeçote precisa viajar entre diferentes regiões do modelo. Quando o bico atravessa um espaço vazio, o fatiador pode acionar a retração para reduzir a pressão e evitar que o plástico continue saindo. Se esse controle não for suficiente para as condições de impressão, pequenos fios podem permanecer no caminho.
O defeito costuma aparecer em:
- Peças com duas ou mais torres separadas;
- Modelos com aberturas e espaços internos;
- Impressões com vários objetos na mesma mesa;
- Estruturas com partes estreitas e distantes entre si;
- Regiões em que o cabeçote realiza muitos deslocamentos sem extrusão.
Segundo a documentação da Prusa, temperatura elevada e configurações incorretas de retração estão entre as causas comuns. O manual da Bambu Lab também relaciona o problema à umidade do filamento, à retração insuficiente e a condições específicas do modelo. Consulte a orientação técnica da Prusa sobre stringing e oozing.
Como reconhecer o defeito na peça impressa
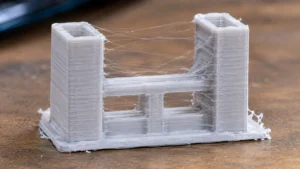
O sinal mais característico são fios finos de plástico esticados entre regiões que deveriam permanecer separadas. Eles podem aparecer em pequena quantidade ou formar uma rede que cobre parte do modelo.
Fios entre torres e estruturas separadas
Esse é um dos padrões mais fáceis de identificar. O bico termina uma região, desloca-se até outra e deixa um filamento fino no espaço vazio. Quanto mais deslocamentos semelhantes ocorrerem, maior pode ser a quantidade de fios acumulados.
Fios presos em aberturas e cavidades
Modelos com furos, janelas, canais e estruturas internas podem apresentar filamentos atravessando esses espaços. Mesmo quando a superfície externa parece boa, o interior pode conter fios que dificultam o encaixe ou o funcionamento da peça.
Pequenas gotas e resíduos próximos aos pontos de deslocamento
Além dos fios, o excesso de material pode formar pequenas gotas ou marcas nos locais em que o bico inicia ou termina um movimento. Isso pode indicar oozing, mas também exige verificar outras configurações relacionadas à retração e ao controle de pressão.
As causas mais comuns de stringing
1. Temperatura do bico muito alta
Quando a temperatura está elevada demais para determinado filamento e para as condições de impressão, o material pode ficar mais fluido e escapar com maior facilidade durante os deslocamentos.
Isso não significa que exista uma temperatura universal para eliminar o problema. PLA, PETG, TPU e outros materiais possuem características diferentes. A temperatura adequada também depende do fabricante, da composição e da velocidade de impressão.
2. Retração insuficiente ou inadequada
A retração é o movimento em que o extrusor puxa o filamento para trás antes de um deslocamento sem impressão. Esse procedimento ajuda a reduzir a saída indesejada de material pelo bico.
Se a distância ou a velocidade de retração não forem adequadas, o plástico pode continuar escapando. Entretanto, aumentar esses valores indiscriminadamente também pode provocar problemas, como desgaste do filamento, falhas de alimentação ou entupimentos, dependendo do equipamento.
3. Filamento com umidade
Alguns materiais absorvem umidade do ambiente. Quando o filamento úmido é aquecido, a água pode interferir no comportamento do material fundido, provocando bolhas, estalos, superfície irregular e aumento do oozing.
O PETG, o TPU e o nylon merecem atenção especial quanto ao armazenamento, embora outros materiais também possam absorver umidade. Se o stringing começou depois de um período de armazenamento inadequado, vale investigar essa possibilidade antes de alterar o perfil.
4. Bico sujo ou com resíduos
Restos de filamentos anteriores podem permanecer na região externa do bico e formar fios durante os movimentos. A documentação da Prusa também destaca o acúmulo de material no bico como um fator que pode contribuir para o problema.
5. Deslocamentos longos ou frequentes
Quanto mais o cabeçote atravessa espaços vazios, maiores são as oportunidades para o filamento escapar. A posição dos objetos na mesa e a geometria do modelo podem influenciar a quantidade de deslocamentos necessários.
6. Características do material
Alguns filamentos apresentam maior tendência a formar fios, mesmo quando as configurações estão bem ajustadas. A Prusa destaca que materiais como PETG e filamentos flexíveis podem apresentar esse comportamento com mais frequência.
Como descobrir a origem dos fios: diagnóstico passo a passo
Antes de modificar o perfil, observe o comportamento do defeito. Uma investigação organizada permite identificar se o problema está relacionado ao material, à temperatura, à retração ou ao próprio equipamento.
- Observe onde os fios aparecem.Verifique se estão concentrados entre torres, em aberturas internas ou espalhados pela peça. Registre se existem também bolhas, estalos, gotas ou irregularidades na superfície.
- Confira o filamento utilizado.Identifique o tipo e a marca do material. Observe as condições de armazenamento e procure sinais de umidade. Se houver suspeita, siga as instruções de secagem do fabricante para aquele filamento.
- Verifique a temperatura de impressão.Compare a temperatura configurada com a faixa recomendada pelo fabricante. Se houver indícios de temperatura excessiva, faça um teste com uma pequena redução, respeitando os limites do material.
- Inspecione as configurações de retração.Confira se a retração está habilitada e se os valores correspondem ao sistema de extrusão da impressora. Equipamentos com extrusor direct drive e sistemas Bowden podem exigir ajustes diferentes.
- Examine o bico e o caminho do filamento.Verifique se existem resíduos externos, sinais de desgaste ou dificuldades na alimentação. Faça a limpeza conforme as orientações do fabricante, respeitando os procedimentos de segurança.
- Realize um teste específico de stringing.Utilize um modelo com duas ou mais torres separadas. Mantenha o mesmo material e altere apenas um parâmetro por vez. Compare os fios depois de cada impressão.
O que ajustar primeiro para reduzir o stringing?
Depois de identificar possíveis causas, faça as alterações gradualmente. A ordem pode variar conforme o material e a impressora, mas alguns testes ajudam a organizar a investigação.
| Suspeita | Verificação inicial | Cuidado |
|---|---|---|
| Temperatura elevada | Testar uma pequena redução | Não prejudicar a adesão entre camadas |
| Retração inadequada | Executar teste de retração | Evitar valores excessivos |
| Filamento úmido | Verificar armazenamento e condição do rolo | Respeitar a temperatura de secagem do material |
| Bico com resíduos | Inspecionar e limpar conforme o manual | Evitar contato com componentes quentes |
| Muitos deslocamentos | Revisar a estratégia de deslocamento no fatiador | Preservar a qualidade e a geometria da peça |
Teste de temperatura
Se houver suspeita de temperatura excessiva, imprima um modelo de teste com pequenas variações dentro da faixa indicada para o filamento. Compare a quantidade de fios e observe se a qualidade das camadas continua adequada.
Teste de retração
Utilize uma torre ou outro modelo específico para testar distância e velocidade de retração. Alguns fatiadores permitem gerar variações automaticamente. O objetivo é encontrar uma configuração que reduza os fios sem provocar falhas de extrusão.
Não copie valores de outra impressora sem considerar o tipo de extrusor, o caminho do filamento e as recomendações do fabricante.
Revisão dos deslocamentos
Alguns fatiadores oferecem opções para evitar cruzamentos sobre paredes externas ou alterar o caminho do cabeçote. Essas ferramentas podem diminuir os fios visíveis em determinadas geometrias, mas não substituem a correção de um filamento úmido ou de uma retração inadequada.
Como remover os fios depois da impressão?
Quando o stringing é leve, os fios podem ser retirados manualmente com cuidado. Para resíduos mais resistentes, podem ser utilizadas ferramentas adequadas de acabamento.
- Pinça: ajuda a retirar fios finos sem pressionar excessivamente a peça.
- Alicate de corte de precisão: permite remover pequenos filamentos presos em regiões específicas.
- Lixa fina: pode ajudar a suavizar resíduos superficiais, desde que a geometria permita.
- Ar quente controlado: pode reduzir fios muito finos em alguns materiais, mas exige cuidado para não deformar a peça.
Evite aproximar chamas diretamente da impressão. O uso de sopradores térmicos ou ferramentas semelhantes deve ser feito com controle de temperatura, distância e tempo de exposição. Peças pequenas e paredes finas podem deformar rapidamente.
A remoção manual melhora o acabamento, mas não corrige a origem do defeito. Se os fios continuarem aparecendo em novas impressões, será necessário investigar as configurações e as condições do material.
Mitos e verdades sobre stringing
“Todo stringing é causado por retração insuficiente.” — Mito.
A retração é um fator importante, mas temperatura elevada, umidade, resíduos no bico e características do material também podem provocar fios.
“Filamento úmido pode aumentar o aparecimento de fios.” — Verdade.
A umidade pode interferir no comportamento do material aquecido e provocar extrusão irregular, bolhas e oozing.
“Aumentar muito a retração sempre elimina os fios.” — Mito.
Valores excessivos podem causar problemas de alimentação, desgaste do filamento e entupimentos. O ajuste precisa respeitar as características do sistema de extrusão.
“Alguns materiais apresentam mais stringing do que outros.” — Verdade.
As características de fluxo e viscosidade variam entre materiais. PETG e filamentos flexíveis, por exemplo, podem exigir atenção especial durante a calibração.
“É possível ter stringing mesmo com um perfil aparentemente correto.” — Em parte.
Um perfil adequado reduz a possibilidade do defeito, mas mudanças na umidade do filamento, no estado do bico e nas condições de impressão podem alterar o resultado.
Cuidados para manter uma extrusão mais limpa
Depois de encontrar uma configuração satisfatória, mantenha o controle das condições que influenciam a impressão. Isso facilita a identificação de mudanças no comportamento do equipamento.
- Armazene os rolos conforme as recomendações do fabricante.
- Registre os valores de retração e temperatura que funcionaram para cada material.
- Inspecione o bico quando o defeito surgir repentinamente.
- Evite copiar configurações de retração de impressoras diferentes.
- Faça testes pequenos antes de iniciar projetos longos.
- Revise o perfil do fatiador sempre que trocar o material ou o conjunto de extrusão.
Se os fios aparecerem junto com falhas de alimentação, cliques no extrusor ou interrupções na saída do material, investigue também a possibilidade de obstrução. O artigo como identificar sinais de bico entupido apresenta outros sintomas que ajudam nessa avaliação.
Também é importante conferir se o perfil utilizado corresponde ao equipamento e ao material. Para isso, consulte o guia sobre o que verificar no perfil da impressora no fatiador.
Uma impressão limpa começa pelo diagnóstico certo
O stringing é reconhecido pelos fios finos que aparecem entre partes separadas da peça, principalmente durante os deslocamentos do cabeçote. Temperatura elevada, retração inadequada, filamento úmido e resíduos no bico estão entre as causas que merecem investigação.
Em vez de alterar várias configurações de uma vez, observe o padrão dos fios e faça testes controlados. Confira o material, revise a temperatura, avalie a retração e inspecione o bico. Com registros e comparações consistentes, fica mais fácil encontrar uma configuração adequada para cada conjunto de impressão.
Fontes e referências técnicas
As referências abaixo reúnem orientações de fabricantes e documentação técnica sobre stringing, retração, temperatura e qualidade de impressão.
- Prusa Knowledge Base — Stringing and oozing
- Prusa Research — How to fix the most common 3D printing errors
- Bambu Lab — H2D 3D Printing User Manual, capítulo sobre Stringing and Oozing
- Bambu Lab — H2C 3D Printing User Manual
- Creality — How to Fix 3D Print Stringing
- MakerBot Support — How to fix stringing
- OrcaSlicer Wiki — Calibration Guide
- OrcaSlicer Wiki — Documentação oficial