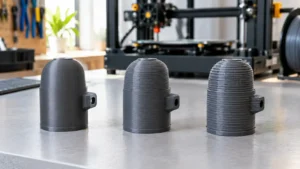
Uma configuração com camadas finas costuma produzir superfícies curvas mais suaves, enquanto camadas espessas podem acelerar a fabricação, deixando as linhas horizontais mais aparentes.
Entretanto, utilizar sempre a menor altura disponível não significa obter automaticamente a melhor impressão. A escolha também depende do diâmetro do bico, da geometria do objeto e da capacidade do equipamento.
Neste guia, você entenderá como funciona a altura de camada na impressão 3D, quais valores considerar e como ajustar esse parâmetro no fatiador para equilibrar aparência, tempo e confiabilidade.
O que realmente muda quando você altera a altura de camada?
Diminuir a altura de camada aumenta a quantidade de camadas necessárias para construir a peça e melhora a resolução vertical. Aumentá-la reduz essa quantidade, mas tende a deixar as linhas de fabricação mais visíveis.
Essa relação é especialmente importante em objetos com superfícies curvas, inclinadas ou detalhes distribuídos ao longo da altura.
Segundo a documentação oficial do PrusaSlicer, a altura de camada é um dos principais fatores que influenciam a resolução vertical e o tempo de impressão.
Por exemplo, considere uma peça de 20 mm de altura. Desconsiderando diferenças de configuração da primeira camada, seriam necessárias aproximadamente:
- 200 camadas utilizando 0,10 mm;
- 100 camadas utilizando 0,20 mm;
- 72 camadas utilizando 0,28 mm.
Esses números demonstram a diferença na quantidade de camadas, mas não representam uma previsão exata do tempo de fabricação.
O tempo final também depende dos movimentos do cabeçote, das velocidades, da geometria, do resfriamento e dos limites de extrusão.
Como a altura de camada funciona na prática?
Na impressão FDM, o bico extrusor deposita filamento aquecido sobre a mesa ou sobre camadas já fabricadas.
Depois de concluir determinada região, a impressora ajusta a posição vertical para continuar a construção.
A altura de camada define a distância vertical nominal entre as camadas sucessivas.
Quando configurada para 0,20 mm, por exemplo, a fabricação normalmente utiliza incrementos verticais desse valor, ressalvadas configurações específicas da primeira camada e recursos de altura variável.
Por que aparecem linhas na superfície?
As linhas horizontais resultam da sobreposição dos trajetos de material.
Em superfícies verticais, essas linhas podem ficar relativamente uniformes. Já em regiões arredondadas ou inclinadas, os diferentes níveis podem produzir um efeito visual semelhante a pequenos degraus.
Esse fenômeno é conhecido como stair-stepping.
Reduzir a altura de camada pode suavizar esse efeito, mas não elimina todas as características visíveis da fabricação por deposição de filamento.
Comparação: 0,10 mm, 0,20 mm e 0,28 mm
Em uma impressora FDM com bico de 0,4 mm, esses valores podem representar diferentes prioridades de fabricação, desde que estejam dentro dos perfis e limites recomendados para a máquina.
| Altura de camada | Acabamento esperado | Tempo relativo | Aplicação típica |
|---|---|---|---|
| 0,10 mm | Linhas mais discretas e curvas mais suaves | Geralmente maior | Peças pequenas com detalhes visíveis |
| 0,20 mm | Equilíbrio entre aparência e produtividade | Intermediário | Projetos domésticos e peças funcionais |
| 0,28 mm | Linhas mais pronunciadas | Potencialmente menor | Protótipos e peças com menor exigência estética |
A tabela é uma comparação orientativa, não uma classificação universal. Os resultados reais dependem da impressora, do filamento, do formato da peça e dos demais parâmetros.
Em muitos projetos domésticos com bico de 0,4 mm, um perfil de 0,20 mm representa um ponto de partida conveniente.
Qual é a relação entre a altura de camada e o diâmetro do bico?
A altura de camada não pode ser escolhida independentemente das características do bico extrusor.
O diâmetro do bico influencia a largura do material depositado e os limites práticos da espessura das camadas.
A documentação da Prusa Research recomenda, como referência geral, manter a altura abaixo de aproximadamente 80% do diâmetro do bico.
Assim, um bico de 0,4 mm apresenta um limite superior de referência próximo de 0,32 mm. Isso não significa que todo equipamento consiga produzir boas peças nesse valor.
O OrcaSlicer também apresenta orientações semelhantes, ressaltando que camadas excessivamente finas podem sofrer variações de fluxo.
Por que não usar camadas extremamente finas?
Valores muito pequenos exigem maior precisão na deposição de material e podem tornar mais perceptíveis limitações mecânicas e de extrusão.
Em determinadas situações, reduzir a altura além de um ponto razoável aumenta significativamente o tempo sem proporcionar uma melhoria visual proporcional.
Por isso, é preferível utilizar os perfis validados para o bico instalado, em vez de definir arbitrariamente o menor número aceito pelo programa.
Camadas mais finas sempre significam melhor qualidade?
Não. A altura de camada influencia principalmente a resolução no eixo vertical, mas não resolve todos os problemas de acabamento.
Se a peça apresentar falhas de extrusão, vibrações, temperaturas inadequadas ou filamento úmido, reduzir a altura poderá não solucionar o defeito.
Também é importante distinguir a resolução vertical da capacidade de reproduzir detalhes nos eixos horizontais.
Um detalhe muito estreito na direção X ou Y pode depender mais do diâmetro do bico e da largura de extrusão do que da altura de camada.
Portanto, peças detalhadas exigem uma combinação apropriada de geometria, bico, perfil de impressão e parâmetros de fabricação.
O que acontece com o tempo de impressão?
Ao diminuir a altura de camada, a impressora geralmente precisa executar mais trajetórias horizontais para alcançar a mesma altura final.
Isso tende a aumentar a duração do processo.
Entretanto, a redução do número de camadas não garante uma economia proporcional de tempo.
Segundo a Prusa Research, a vazão volumétrica máxima do sistema de extrusão pode limitar a velocidade real de fabricação.
Quando uma configuração utiliza camadas muito altas, o equipamento pode precisar reduzir a velocidade para conseguir aquecer e depositar a quantidade de material exigida.
Por esse motivo, o tempo estimado pelo fatiador costuma ser mais útil do que calcular a duração apenas com base no número de camadas.
Altura de camada também interfere na resistência?
A relação existe, mas não é simples.
Uma peça impressa em FDM apresenta comportamento mecânico influenciado pela adesão entre camadas, pelo material, pela temperatura, pela orientação e pelas características da extrusão.
Alterar a altura de camada modifica a geometria dos cordões depositados e pode interferir na união entre eles.
Entretanto, não é correto afirmar que camadas finas sempre resultam em peças mais resistentes, ou que camadas grossas necessariamente produzem peças mais fracas.
Em componentes funcionais, também devem ser considerados o número de paredes, a orientação das forças e as condições específicas de utilização.
A documentação técnica da Prusa sobre peças estanques, por exemplo, demonstra que diferentes alturas podem influenciar o comportamento da fabricação conforme o objetivo do projeto.
Qual é a diferença entre a primeira camada e as demais?
O fatiador normalmente permite configurar separadamente a altura da primeira camada.
Essa camada precisa estabelecer contato adequado com a superfície de impressão para servir de base às próximas.
Em algumas configurações, ela pode ser mais espessa que as demais, oferecendo maior tolerância a pequenas irregularidades da mesa.
O PrusaSlicer, por exemplo, utiliza 0,20 mm na primeira camada de diversos perfis oficiais, inclusive quando as camadas seguintes são mais finas.
Entretanto, a espessura correta depende do equipamento e da configuração utilizada.
Além disso, a altura nominal da primeira camada não deve ser confundida com o ajuste de distância entre o bico e a mesa, frequentemente relacionado ao Z-offset.
Se a primeira camada apresentar falhas de adesão, consulte o procedimento de calibração específico da máquina.
Como escolher a altura de camada no fatiador?
Em programas como PrusaSlicer, UltiMaker Cura e OrcaSlicer, a altura de camada costuma aparecer nas configurações de qualidade ou processo de impressão.
Para realizar uma escolha organizada, utilize esta sequência:
- Confirme a impressora e o bico: selecione o perfil correspondente ao equipamento e ao diâmetro realmente instalado.
- Escolha um perfil inicial: prefira uma configuração oficial ou validada para o material utilizado.
- Avalie a peça: identifique se a prioridade é acabamento, velocidade ou equilíbrio entre ambos.
- Defina a altura: escolha um valor compatível com o perfil da máquina e os limites do bico.
- Execute o fatiamento: observe as trajetórias, a quantidade de camadas e o tempo estimado.
- Compare as alternativas: experimente outro perfil e analise a diferença antes de imprimir.
- Realize um teste: produza uma peça simples para verificar se o resultado atende à necessidade.
Não é necessário modificar velocidade, temperatura e preenchimento ao mesmo tempo para testar a influência da altura. Alterar poucas variáveis facilita a comparação dos resultados.
Para entender o funcionamento das configurações, consulte Do Modelo ao G-code: Entenda o Fatiador 3D e Prepare Sua Primeira Peça.
Altura de camada variável: quando vale utilizar?
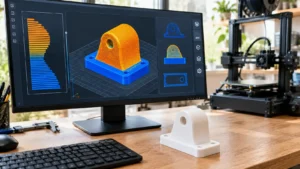
Alguns fatiadores possuem recursos que permitem utilizar diferentes alturas de camada ao longo de um mesmo objeto.
No PrusaSlicer, essa funcionalidade é conhecida como Variable Layer Height. O OrcaSlicer também disponibiliza ajustes de altura variável.
A ideia é utilizar camadas mais finas nas regiões que precisam de maior detalhamento e camadas mais espessas nas áreas com menor exigência de acabamento.
Considere um objeto com base reta e parte superior arredondada. A região vertical pode ser produzida com camadas mais altas, enquanto a curva recebe camadas menores.
Essa estratégia pode reduzir o tempo quando comparada à utilização de camadas finas em toda a peça.
O UltiMaker Cura possui um recurso semelhante chamado Adaptive Layers, que adapta a espessura conforme as características geométricas.
Erros comuns ao ajustar a espessura das camadas
Escolher a menor altura disponível para qualquer objeto
Peças simples podem não apresentar ganhos visuais relevantes com camadas extremamente finas, embora o tempo de fabricação aumente.
Ignorar o diâmetro do bico
A altura selecionada precisa respeitar os limites do sistema de extrusão e os perfis compatíveis com o equipamento.
Confundir acabamento com precisão dimensional
Camadas finas podem melhorar curvas e superfícies inclinadas, mas não corrigem automaticamente erros de escala, fluxo ou calibração.
Alterar o perfil sem conferir a prévia
Depois de modificar a altura, execute novamente o fatiamento e examine o tempo estimado, os suportes e a construção prevista.
Copiar configurações de outra máquina
Impressoras com bicos, sistemas de extrusão e limitações diferentes podem exigir perfis específicos.
Para revisar essas informações, consulte O Perfil da Sua Impressora Está Correto? Veja o Que Conferir no Fatiador.
Dúvidas frequentes sobre altura de camada na impressão 3D
Qual altura de camada utilizar com bico de 0,4 mm?
Um perfil próximo de 0,20 mm costuma ser um ponto de partida útil. Valores menores ou maiores podem ser adequados, desde que estejam dentro dos limites e das configurações recomendadas para a máquina.
Altura de 0,10 mm melhora todas as peças?
Não. A melhoria costuma ser mais perceptível em curvas e detalhes verticais. Peças com superfícies simples podem apresentar diferença visual limitada.
Camadas mais grossas gastam menos filamento?
Não necessariamente. Para a mesma geometria e configurações equivalentes, o volume de material pode permanecer semelhante. Diferenças de preenchimento, paredes, suportes e estratégias de extrusão também influenciam o consumo.
Posso mudar a altura sem trocar o bico?
Sim, desde que o valor seja compatível com o diâmetro instalado e com os limites definidos pelo fabricante.
Qual é a vantagem da altura variável?
Ela permite concentrar camadas finas nas regiões que precisam de maior resolução vertical, utilizando camadas maiores em outras áreas para buscar um equilíbrio entre acabamento e duração.
O melhor acabamento começa com a espessura certa
A altura de camada é um ajuste fundamental porque determina como a impressora constrói o objeto ao longo do eixo vertical.
Camadas finas favorecem a reprodução de determinadas curvas e detalhes, enquanto camadas mais espessas podem reduzir o tempo de fabricação e produzir superfícies com linhas mais visíveis.
Para escolher corretamente, considere o diâmetro do bico, a finalidade da peça e os perfis disponíveis no fatiador.
Começar com uma configuração validada, comparar as pré-visualizações e realizar testes simples ajuda a identificar o equilíbrio adequado para cada projeto, sem aumentar desnecessariamente a complexidade da impressão.
Fontes e referências técnicas
As orientações foram fundamentadas em documentação técnica oficial da Prusa Research, UltiMaker e OrcaSlicer sobre altura de camada, perfis de impressão, capacidade do bico, fluxo de extrusão e recursos de altura variável.
- Prusa Research — Altura de camada, resolução vertical e configurações de perímetros
- Prusa Research — Funcionamento da altura de camada variável no PrusaSlicer
- Prusa Research — Perfis para diferentes diâmetros de bico extrusor
- Prusa Research — Velocidade volumétrica máxima e limitações de extrusão
- Prusa Research — Calibração da primeira camada e distância entre o bico e a mesa
- Prusa Research — Influência dos parâmetros de impressão na estanqueidade das peças
- UltiMaker — Como utilizar camadas adaptativas para equilibrar detalhamento e tempo
- UltiMaker — Recursos de software que influenciam qualidade, paredes e altura de camada
- OrcaSlicer — Configurações de altura de camada e recomendações por diâmetro do bico
- OrcaSlicer — Configuração de altura variável automática e manual