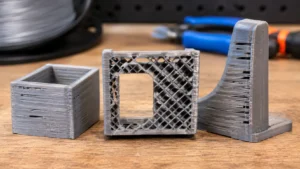
O defeito nem sempre aparece da mesma maneira. Em alguns casos, surgem pequenos espaços entre as linhas; em outros, paredes ficam finas, o preenchimento apresenta buracos ou a impressão perde material durante o processo. Identificar esses sinais ajuda a investigar a origem da falha antes de alterar configurações aleatoriamente.
Neste guia, você vai aprender a reconhecer a subextrusão em uma peça pronta, diferenciá-la de outros defeitos e seguir uma sequência de verificações para encontrar possíveis causas.
O que é subextrusão e como ela aparece na peça?
A subextrusão ocorre quando o volume de plástico que sai pelo bico é inferior ao necessário para formar as linhas planejadas pelo fatiador. A impressora continua executando os movimentos, mas deposita material insuficiente em determinadas regiões.
O resultado pode ser percebido tanto na superfície externa quanto no interior da peça. Como as linhas de filamento precisam se unir para formar uma estrutura contínua, a falta de material também pode prejudicar a ligação entre camadas.
Segundo a documentação da Prusa, peças com subextrusão podem apresentar material ausente nas camadas e ficar frágeis, com maior tendência a se separar ou quebrar. A UltiMaker também descreve o defeito por meio de camadas ausentes, linhas muito finas e pequenos furos na superfície.
Os sinais mais comuns
- Espaços entre as linhas: aparecem pequenos vãos onde deveria existir material contínuo.
- Paredes incompletas: algumas regiões ficam finas, irregulares ou com pequenas aberturas.
- Preenchimento com buracos: o infill apresenta falhas e áreas que deveriam estar preenchidas ficam vazias.
- Camadas mal conectadas: as linhas não se unem adequadamente, deixando a estrutura menos resistente.
- Superfície áspera: o acabamento apresenta irregularidades que não correspondem ao resultado esperado para o perfil utilizado.
- Falhas que aumentam durante a impressão: a quantidade de material depositado pode diminuir progressivamente ou de maneira intermitente.
Um único sinal não confirma o diagnóstico. Por exemplo, uma superfície áspera também pode estar relacionada à temperatura, à velocidade, à configuração do fluxo ou a outros problemas mecânicos.
Como reconhecer o defeito em diferentes partes da impressão
Observar a localização das falhas ajuda a entender se o problema afeta toda a extrusão ou somente uma região específica. Antes de desmontar qualquer componente, examine a peça por vários ângulos.
1. Nas paredes externas
As paredes podem apresentar pequenas lacunas, linhas descontínuas e regiões com espessura irregular. Em uma peça que deveria ter uma superfície fechada, é possível perceber espaços entre os caminhos de filamento.
2. No preenchimento interno
O preenchimento pode apresentar linhas muito finas, trechos interrompidos ou áreas vazias. Como o infill fica dentro da peça, esse tipo de falha pode passar despercebido em uma inspeção superficial.
3. Entre as camadas
Quando o material depositado não é suficiente, as camadas podem apresentar união deficiente. A peça pode se separar com facilidade em determinadas regiões, especialmente quando é submetida a esforços para os quais deveria estar dimensionada.
4. Em apenas uma parte da peça
A subextrusão também pode ser parcial. Nesse cenário, algumas regiões ficam bem impressas, enquanto outras apresentam falta de material. Isso pode indicar uma falha intermitente, resistência variável na alimentação ou limitações relacionadas à velocidade e ao volume de extrusão.
Subextrusão ou outro defeito? Saiba diferenciar
Nem toda falha visual é causada pela falta de filamento. Alguns problemas produzem resultados parecidos e exigem verificações diferentes. Comparar o padrão do defeito ajuda a evitar ajustes desnecessários.
| Problema observado | Característica visual | O que investigar |
|---|---|---|
| Subextrusão | Linhas finas, lacunas e material ausente | Fluxo, bico, extrusor e alimentação |
| Entupimento parcial | Extrusão irregular ou redução intermitente do material | Passagem do filamento pelo bico |
| Má adesão entre camadas | Separação entre camadas, mesmo quando há material depositado | Temperatura, resfriamento e parâmetros do material |
| Problema de primeira camada | Linhas iniciais muito esmagadas, separadas ou irregulares | Distância entre bico e mesa e calibração inicial |
| Sobre-extrusão | Excesso de material, superfícies elevadas e acúmulos | Fluxo configurado e parâmetros do perfil |
Uma primeira camada com aparência irregular merece atenção especial. Se o bico estiver próximo demais da mesa, o espaço para a saída do filamento pode ficar limitado. Para investigar esse caso, consulte também o guia sobre como investigar falhas na primeira camada.
Quais são as causas mais comuns de subextrusão?
O defeito pode ter origem em configurações do fatiador, obstruções, alimentação irregular ou condições inadequadas do filamento. A documentação dos fabricantes destaca que diferentes fatores podem produzir sintomas semelhantes.
Bico parcialmente obstruído
Resíduos de material ou partículas podem dificultar a passagem do filamento. Quando a obstrução é parcial, a impressora ainda consegue extrudar, mas a saída pode ficar irregular ou insuficiente.
Se houver suspeita desse problema, vale consultar o conteúdo sobre como identificar sinais de bico entupido.
Configuração de fluxo inadequada
O fluxo, também chamado de Flow Ratio ou Flow, determina a quantidade de material que o fatiador solicita durante a impressão. Um valor abaixo do necessário pode produzir linhas mais finas e espaços entre os caminhos de extrusão.
Entretanto, não é recomendável aumentar o fluxo imediatamente. Primeiro, verifique se o perfil selecionado corresponde à impressora, ao bico e ao material utilizados.
Temperatura incompatível com o material e a velocidade
Uma temperatura inadequada pode alterar a capacidade de o filamento fluir pelo hotend. Se a temperatura estiver baixa demais para as condições de impressão, a extrusão pode encontrar maior resistência. Em velocidades elevadas, o conjunto também pode não conseguir fornecer o volume de material solicitado.
Problemas no mecanismo extrusor
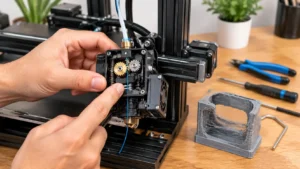
Engrenagens sujas, desalinhadas ou com desgaste podem prejudicar o transporte do filamento. A pressão inadequada do sistema de tração também pode interferir na alimentação, dependendo do projeto da impressora.
Filamento úmido ou irregular
Umidade e variações nas características do filamento podem afetar a consistência da extrusão. Alguns materiais são mais sensíveis à absorção de umidade e precisam ser armazenados ou secos conforme as recomendações do fabricante.
Resfriamento insuficiente do hotend
O funcionamento inadequado da ventoinha responsável pelo resfriamento do hotend pode favorecer o chamado heat creep. Nessa situação, o filamento amolece em uma região anterior à zona de fusão prevista, dificultando sua alimentação.
Como investigar a subextrusão: passo a passo
Uma sequência organizada permite verificar as causas mais simples antes de partir para intervenções técnicas. Sempre respeite o manual do modelo de impressora utilizado.
- Examine a peça impressa.Observe paredes, preenchimento, topo e união entre camadas. Identifique se as falhas aparecem em toda a peça, em pontos isolados ou apenas em determinadas alturas.
- Confira o perfil no fatiador.Verifique se foram selecionados a impressora, o diâmetro do bico, o material e o perfil de impressão corretos. Observe especialmente o fluxo, a temperatura e os limites de velocidade. Um perfil incompatível pode solicitar uma extrusão inadequada.
- Inspecione o filamento e sua alimentação.Confira se o rolo está livre para girar, se o filamento não está preso e se não há dobras ou danos no trecho que chega ao extrusor. Avalie também as condições de armazenamento do material.
- Verifique o bico e o extrusor.Procure sinais de obstrução, resíduos, desgaste ou problemas nas engrenagens. Faça qualquer limpeza ou desmontagem somente seguindo o procedimento recomendado pelo fabricante. Não toque no hotend aquecido.
- Faça um teste controlado.Depois de corrigir uma causa identificada, imprima um modelo simples com o mesmo material e perfil. Compare a regularidade das linhas, as paredes e o preenchimento com a peça anterior.
Quando vale a pena calibrar o fluxo?
A calibração do fluxo é indicada quando as verificações mecânicas e de alimentação não apontam uma falha e ainda existem sinais de que a quantidade de material depositada não corresponde ao esperado.
Ferramentas como o OrcaSlicer oferecem testes específicos para ajustar o Flow Ratio. A documentação do programa explica que um valor muito baixo pode provocar subextrusão, enquanto um valor excessivo pode causar sobre-extrusão.
Antes de iniciar a calibração, considere estes cuidados:
- Utilize o perfil correto da impressora e do material.
- Confirme que o bico instalado corresponde ao diâmetro configurado.
- Verifique se não existe entupimento ou falha mecânica.
- Siga a sequência de calibração indicada pelo fatiador.
- Altere os parâmetros de maneira controlada e compare os resultados.
Não existe um valor universal de fluxo que funcione para todos os filamentos e impressoras. O resultado depende do conjunto utilizado e das condições de impressão. Também é importante distinguir o ajuste de fluxo no fatiador da calibração do movimento do extrusor no firmware: são procedimentos diferentes e não devem ser confundidos.
Mitos e verdades sobre subextrusão
“Toda subextrusão é causada por bico entupido.” — Mito.
O entupimento é uma causa possível, mas configurações inadequadas, problemas no extrusor, filamento e resfriamento também podem provocar o defeito.
“Aumentar o fluxo sempre resolve.” — Mito.
Se a origem estiver em uma obstrução ou falha mecânica, aumentar o fluxo pode mascarar o sintoma sem corrigir o problema. O ajuste deve ser feito depois da investigação.
“Uma peça pode parecer normal por fora e ter subextrusão interna.” — Verdade.
O preenchimento pode apresentar falhas que não ficam evidentes na superfície externa. Por isso, a avaliação deve considerar também a estrutura interna e a resistência esperada para a aplicação.
“A velocidade pode influenciar a extrusão.” — Verdade.
O volume de material solicitado aumenta conforme as condições de velocidade e geometria da impressão. Se o conjunto não conseguir acompanhar a demanda, podem surgir falhas de alimentação.
Cuidados para evitar diagnósticos incorretos
Durante a investigação, evite modificar vários parâmetros ao mesmo tempo. Se temperatura, fluxo e velocidade forem alterados simultaneamente, ficará difícil descobrir qual mudança influenciou o resultado.
Também não force a passagem do filamento, não introduza ferramentas improvisadas no hotend e não desmonte componentes aquecidos sem seguir as instruções específicas do equipamento.
Uma boa prática é registrar o material utilizado, o perfil de impressão, as alterações realizadas e o resultado de cada teste. Esse histórico facilita a comparação entre impressões e ajuda a reconhecer falhas recorrentes.
O diagnóstico correto começa pelos sinais da peça
Identificar subextrusão exige observar onde falta material, verificar se as falhas são contínuas ou intermitentes e investigar as condições de funcionamento da impressora. Linhas finas, espaços entre camadas, paredes incompletas e preenchimento irregular são sinais importantes, mas precisam ser analisados em conjunto.
O caminho mais seguro é conferir primeiro o perfil de impressão e o filamento, depois inspecionar o bico e o mecanismo extrusor e, somente quando necessário, realizar testes de calibração do fluxo. Assim, você evita ajustes aleatórios e aumenta as chances de corrigir a causa real do defeito.
Fontes e referências técnicas
As referências abaixo apresentam orientações de fabricantes e documentação de ferramentas de fatiamento sobre subextrusão, fluxo, alimentação do filamento e diagnóstico de falhas.
- Prusa Knowledge Base — Under-extrusion
- Prusa Knowledge Base — Under-extrusion em impressoras Nextruder
- UltiMaker Support — How to fix under-extrusion
- UltiMaker Support — Central de suporte e diagnóstico
- OrcaSlicer Wiki — Flow Ratio Calibration
- OrcaSlicer Wiki — Calibration Guide
- Bambu Lab — H2D 3D Printing User Manual, capítulo sobre problemas de qualidade