Para conseguir um bom resultado, é necessário considerar o tipo de plástico, a condição da superfície e o acabamento desejado. Também é importante entender como funciona a numeração das lixas e por que avançar gradualmente entre as granulações ajuda a evitar marcas indesejadas.
Neste guia, você vai conhecer os principais tipos de abrasivos, aprender a escolher a granulação, entender as diferenças entre os materiais plásticos e acompanhar um procedimento prático para realizar o acabamento com mais controle.
Qual lixa escolher para trabalhar com plástico?
A escolha depende principalmente da quantidade de material que precisa ser removida. Para corrigir rebarbas e irregularidades, podem ser utilizadas granulações mais grossas. Para suavizar a superfície e preparar a peça para pintura ou polimento, a preferência deve ser por lixas progressivamente mais finas.
Como referência inicial, uma seleção de granulações pode incluir:
- Grão 120 a 180: correção de irregularidades mais evidentes, com cuidado para não remover material em excesso.
- Grão 220 a 320: refinamento da superfície e redução das marcas deixadas pelo lixamento inicial.
- Grão 400 a 600: acabamento mais uniforme e preparação de determinadas superfícies para pintura.
- Grão 800 a 1000: refinamento de riscos superficiais e preparação para etapas de acabamento mais delicadas.
- Grão 1500 a 2000 ou superior: acabamento muito fino e preparação para polimento, quando o material e o projeto permitirem.
Essas faixas são referências gerais, não uma sequência obrigatória para qualquer plástico. Algumas peças já apresentam uma superfície suficientemente uniforme para começar diretamente com uma lixa fina. Outras exigem correções localizadas antes do acabamento.
Entenda a diferença entre as granulações
A granulação representa o tamanho dos grãos abrasivos responsáveis pelo desgaste da superfície. Na numeração convencional, números menores indicam abrasivos mais grossos, enquanto números maiores representam abrasivos mais finos.
Isso significa que uma lixa 120 remove material mais rapidamente do que uma lixa 600, mas também deixa marcas mais profundas. A lixa fina trabalha de maneira mais delicada e ajuda a uniformizar a superfície.
Granulação grossa: correção e remoção de material
As lixas grossas são utilizadas quando existem rebarbas, marcas de fabricação, excessos de material ou irregularidades que precisam ser corrigidas. Entretanto, o plástico exige atenção porque é relativamente fácil remover material demais, especialmente em paredes finas e peças pequenas.
Em trabalhos de acabamento visual, evite começar com uma granulação excessivamente agressiva. Uma marca profunda pode exigir várias etapas posteriores para desaparecer.
Granulação média: uniformização da superfície
As granulações intermediárias ajudam a eliminar os riscos produzidos pelas etapas anteriores. São úteis para suavizar pequenas irregularidades e preparar a superfície para um acabamento mais refinado.
É importante trabalhar até que as marcas da granulação anterior tenham sido removidas antes de avançar novamente.
Granulação fina: preparação para pintura e polimento
As lixas finas são indicadas para reduzir riscos superficiais e melhorar a uniformidade. Podem ser utilizadas na preparação de determinadas peças para receber primer, pintura ou polimento.
A granulação final precisa ser compatível com o produto de acabamento. Uma superfície preparada para receber tinta, por exemplo, pode exigir uma textura diferente daquela necessária para obter transparência ou brilho.
Quais tipos de lixa funcionam melhor em plásticos?
Além da numeração, vale observar o material abrasivo, o suporte da lixa e sua capacidade de acompanhar o formato da peça. Esses fatores influenciam o controle durante o trabalho.
Lixa de carbeto de silício
O carbeto de silício é um abrasivo utilizado em lixas para trabalhos de acabamento, inclusive em aplicações com lixamento úmido. É uma alternativa interessante para operações que exigem granulações finas e controle sobre os riscos superficiais.
Existem versões próprias para uso a seco e a úmido. Antes de utilizar água, verifique se a lixa, a peça e o procedimento permitem esse tipo de aplicação.
Lixa de óxido de alumínio
O óxido de alumínio é outro abrasivo bastante utilizado em trabalhos de preparação e acabamento. Está disponível em diferentes formatos e granulações, permitindo aplicações variadas.
Para escolher corretamente, observe a indicação do fabricante e a compatibilidade com o material que será trabalhado. Não basta escolher uma lixa apenas pela aparência ou pela cor.
Lixa esponja e abrasivos flexíveis
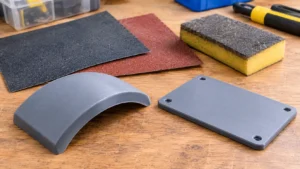
As esponjas abrasivas são úteis quando a peça apresenta curvas, cantos arredondados e superfícies que não combinam com uma folha rígida. Sua flexibilidade ajuda a acompanhar o formato sem concentrar toda a pressão em uma área pequena.
Abrasivos flexíveis também podem facilitar o trabalho em regiões de difícil acesso. A Mirka, por exemplo, apresenta soluções específicas para o lixamento de peças plásticas moldadas e recomenda abrasivos capazes de acompanhar superfícies curvas sem alterar desnecessariamente o perfil da peça.
Como escolher a lixa de acordo com o tipo de plástico
Nem todos os plásticos apresentam o mesmo comportamento durante o lixamento. Alguns acumulam calor com facilidade, outros riscam mais facilmente e determinados materiais podem deformar quando recebem pressão excessiva.
PLA
O PLA é comum em peças produzidas por impressão 3D. Apesar de permitir lixamento, exige atenção ao aquecimento provocado pelo atrito. A Prusa Research recomenda o lixamento úmido para ajudar a controlar a temperatura durante esse processo.
Uma abordagem cuidadosa é começar com granulação adequada ao relevo da peça e avançar para lixas mais finas. Utilize movimentos leves e evite insistir no mesmo ponto.
PETG
O PETG pode ser lixado tanto a seco quanto a úmido, mas apresenta tendência a mostrar riscos superficiais. Por isso, é importante evitar começar com uma lixa muito agressiva quando a peça já possui uma superfície relativamente regular.
Faça testes em uma amostra antes de trabalhar em uma peça importante, especialmente quando o acabamento precisa permanecer visualmente uniforme.
ABS e ASA
O ABS e o ASA permitem diferentes processos de acabamento mecânico. A escolha da lixa deve considerar a condição da superfície, a geometria e a finalidade da peça.
Quando houver intenção de pintar, siga também as recomendações do fabricante do primer e da tinta. A preparação necessária para uma reparação com adesivo, por exemplo, pode ser diferente daquela utilizada para um acabamento decorativo.
Plásticos flexíveis
Materiais flexíveis, como determinados tipos de TPU, exigem mais cuidado porque podem deformar durante o lixamento. A pressão excessiva pode fazer a superfície ceder, dificultando a remoção uniforme de material.
Quando o lixamento for realmente necessário, prefira testar abrasivos flexíveis e técnicas suaves em uma área pouco visível. Em algumas situações, uma ferramenta de corte ou acabamento apropriada pode ser mais adequada do que a lixa convencional.
Tabela prática: granulação indicada para cada etapa
A tabela abaixo reúne referências gerais para orientar a seleção inicial. A escolha definitiva depende do plástico, da condição da superfície e do resultado esperado.
| Etapa | Granulação de referência | Finalidade |
|---|---|---|
| Correção inicial | 120 a 180 | Reduzir irregularidades evidentes |
| Refinamento | 220 a 320 | Eliminar marcas da etapa anterior |
| Acabamento intermediário | 400 a 600 | Uniformizar a superfície |
| Acabamento fino | 800 a 1000 | Reduzir riscos superficiais |
| Pré-polimento | 1500 a 2000+ | Refinar a superfície antes do polimento |
Como lixar uma peça plástica corretamente: passo a passo
Depois de selecionar as lixas, organize o procedimento para evitar riscos desnecessários e preservar as dimensões da peça.
- Inspecione a superfície.Observe a existência de rebarbas, riscos, marcas de suporte, deformações e regiões que precisam de correção. Identifique também áreas funcionais que não devem perder material.
- Limpe a peça.Retire poeira, gordura e resíduos que possam interferir no contato do abrasivo. Utilize um método de limpeza compatível com o plástico.
- Escolha a granulação inicial.Se houver irregularidades evidentes, escolha uma granulação capaz de corrigi-las sem remover material desnecessariamente. Para superfícies já uniformes, comece com uma lixa mais fina.
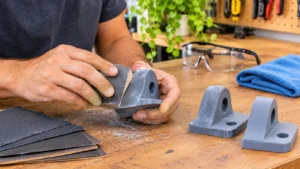
- Faça o lixamento com movimentos controlados.Utilize pressão leve e movimentos uniformes. Em superfícies planas, um bloco de lixamento ajuda a distribuir melhor a força. Em regiões curvas, prefira um suporte flexível.
- Avance gradualmente entre as granulações.Remova as marcas deixadas pela lixa anterior antes de utilizar uma granulação mais fina. Limpe a peça e o abrasivo entre as etapas.
- Confira o acabamento.Observe a superfície sob boa iluminação e verifique se existem riscos profundos ou regiões irregulares. Confira também os encaixes e as dimensões importantes antes de finalizar.
Lixamento a seco ou a úmido: qual escolher?
As duas técnicas podem ser utilizadas em trabalhos com plásticos, desde que o material e os abrasivos sejam compatíveis com o procedimento.
Lixamento a seco
É uma alternativa prática para correções localizadas e trabalhos que não permitem contato com água. Entretanto, pode gerar poeira e aumentar o aquecimento da superfície quando existe pressão excessiva.
Lixamento a úmido
Utiliza água ou outro líquido autorizado pelo procedimento para ajudar a reduzir o atrito, controlar a poeira e manter o abrasivo limpo. Pode ser interessante nas etapas de acabamento fino.
Não utilize essa técnica indiscriminadamente. Peças com componentes eletrônicos, cavidades que acumulam líquido ou materiais sensíveis à umidade precisam de cuidados específicos. Também é necessário utilizar lixas identificadas como adequadas para lixamento úmido.
Erros que prejudicam o acabamento do plástico
Alguns problemas podem comprometer o resultado mesmo quando a granulação escolhida parece adequada.
- Começar com uma lixa muito grossa: pode provocar riscos profundos e remover detalhes importantes.
- Pular muitas granulações: dificulta a remoção das marcas deixadas pelo abrasivo anterior.
- Pressionar excessivamente: aumenta o atrito e pode aquecer, deformar ou marcar a superfície.
- Utilizar uma lixa desgastada ou suja: resíduos acumulados podem prejudicar a uniformidade do acabamento.
- Usar ferramentas elétricas sem controle: a velocidade e o aquecimento podem danificar o plástico.
- Ignorar as dimensões funcionais: o lixamento pode alterar encaixes, furos e espessuras importantes.
Também é importante utilizar proteção adequada. Óculos de segurança e proteção respiratória compatível com a poeira gerada ajudam a reduzir a exposição durante o trabalho. Mantenha a bancada limpa e evite espalhar resíduos pelo ambiente.
Dicas para conseguir uma superfície mais uniforme
Alguns cuidados simples ajudam a melhorar o resultado sem exigir uma grande quantidade de ferramentas.
- Separe as lixas por granulação para evitar misturar abrasivos diferentes.
- Faça um teste em uma amostra do mesmo material antes de trabalhar na peça definitiva.
- Utilize blocos de lixamento nas superfícies planas para distribuir a pressão.
- Prefira esponjas abrasivas quando precisar acompanhar curvas e contornos.
- Limpe a superfície entre as etapas para identificar corretamente os riscos restantes.
- Utilize iluminação lateral para perceber irregularidades que podem passar despercebidas sob luz frontal.
- Consulte as instruções do fabricante quando o objetivo for preparar a peça para pintura, colagem ou polimento.
Se você está organizando os equipamentos da bancada, vale complementar esse conhecimento com o guia sobre ferramentas essenciais para acabamento de peças impressas em 3D. Ele apresenta outros acessórios que podem facilitar as etapas de preparação e correção.
O acabamento começa pela escolha certa do abrasivo
Escolher lixas para plástico exige mais do que observar a numeração impressa na folha. É necessário considerar o material, o estado da superfície, a quantidade de material que precisa ser removida e o resultado desejado.
Granulações grossas ajudam nas correções iniciais, enquanto as médias e finas permitem refinar progressivamente o acabamento. O uso de blocos, esponjas abrasivas e técnicas de lixamento adequadas também contribui para um trabalho mais uniforme.
Para começar, monte um conjunto com algumas granulações diferentes e teste o procedimento em peças de amostra. Com a escolha correta dos abrasivos e movimentos controlados, fica mais fácil obter superfícies bem acabadas sem comprometer a estrutura e as dimensões dos componentes plásticos.
Fontes e referências técnicas
As referências abaixo apresentam orientações de fabricantes e empresas técnicas sobre abrasivos, preparação de superfícies plásticas e acabamento de peças produzidas por impressão 3D.
- Mirka – 3C Sanding Solutions: recomendações de abrasivos para peças plásticas moldadas e superfícies curvas.
- 3M – Perfecting Plastics: orientações sobre lixamento e preparação de superfícies plásticas.
- 3M – Plastic Tab Repair: procedimento técnico de preparação e lixamento de peças plásticas.
- Prusa Research – PLA: características do material e recomendações para lixamento com resfriamento por água.
- Prusa Research – PETG: características de acabamento e comportamento durante o lixamento.
- Formlabs – Removing Support Marks: sequência de granulações, lixamento úmido e cuidados no acabamento.
- Formlabs – Preparing Prints for Painting: preparação e lixamento de superfícies antes da pintura.
- Protolabs Network – Post-processing FDM Printed Parts: ferramentas e procedimentos de acabamento de peças impressas.