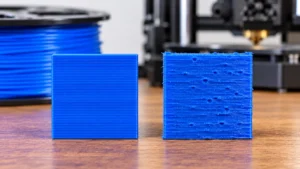
O problema acontece porque muitos materiais utilizados na impressão 3D absorvem umidade do ambiente. Quando o filamento passa pelo bico aquecido, a água absorvida pode se transformar em vapor e interferir na saída do plástico.
Identificar esses sinais ajuda a evitar desperdício de material e permite investigar a causa antes de alterar diversas configurações da impressora. Neste guia, você vai conhecer os principais sintomas, entender como diferenciá-los de outros defeitos e descobrir o que fazer quando houver suspeita de umidade.
Como saber se o filamento está úmido durante a impressão?
Os sinais mais conhecidos são estalos ou pequenos estouros no bico, bolhas durante a extrusão, acabamento áspero, fios excessivos, pequenas falhas na superfície e perda de qualidade na união entre camadas.
Um dos indícios mais importantes é perceber que um filamento que anteriormente produzia boas peças começou a apresentar defeitos sem que as configurações da impressora tenham sido modificadas.
Segundo a documentação da Prusa Research, a umidade pode provocar desde uma piora no acabamento superficial até bolhas, acúmulo irregular de material e baixa adesão entre camadas. Em situações mais intensas, também pode haver fumaça durante a extrusão.
É importante lembrar que nenhum desses sintomas, isoladamente, confirma a presença de água no material. Temperatura excessiva, retração inadequada, bico parcialmente obstruído e outros problemas também podem produzir defeitos parecidos.
7 sinais de filamento úmido que merecem atenção
1. Estalos e pequenos estouros no bico extrusor
Um dos sinais mais característicos é ouvir pequenos estalos, estalidos ou ruídos semelhantes a pipocos enquanto o material está sendo depositado.
Isso pode acontecer porque a umidade absorvida pelo filamento se transforma em vapor quando o plástico é aquecido. A liberação desse vapor interfere na extrusão e pode produzir ruídos perceptíveis próximos ao hotend.
Se o equipamento começa a apresentar esses sons com uma bobina específica, vale investigar as condições de armazenamento do material.
2. Bolhas na saída do filamento
Outro indício importante é observar pequenas bolhas no plástico que sai do bico. Em vez de formar um fluxo uniforme, o material pode apresentar pequenas expansões, irregularidades ou pontos aparentemente ocos.
As bolhas também podem aparecer na própria peça impressa, formando pequenas cavidades e marcas na superfície.
3. Superfície áspera, irregular ou com pequenas crateras
Uma peça que deveria apresentar paredes relativamente uniformes pode começar a mostrar pontos, pequenas crateras, regiões ásperas e acabamento diferente do habitual.
Esse comportamento ocorre porque o vapor liberado durante a extrusão pode prejudicar a formação contínua do material. Em determinados filamentos, a alteração visual fica bastante evidente.
4. Aumento inesperado de fios entre as partes da peça
O chamado stringing aparece quando pequenos fios de plástico ficam esticados entre diferentes regiões do objeto. A umidade pode aumentar esse efeito em determinados materiais.
Entretanto, esse defeito não significa necessariamente que o filamento esteja molhado. Temperatura elevada, retração incorreta e características do próprio material também podem provocar fios.
A Prusa Research recomenda verificar as configurações de retração, a temperatura e o estado do filamento antes de escolher uma solução.
5. Extrusão irregular e pequenas falhas nas paredes
Quando o fluxo de material fica instável, algumas regiões da peça podem apresentar linhas incompletas, pequenas falhas e variações na espessura das paredes.
O vapor gerado pela umidade pode interferir na deposição do plástico, tornando o resultado menos uniforme. Em situações mais graves, a qualidade da extrusão pode cair consideravelmente.
Antes de concluir que existe umidade, verifique também se o filamento está sendo alimentado corretamente e se não há obstrução parcial no bico.
6. Camadas com união aparentemente mais fraca
A umidade pode prejudicar as propriedades do material durante a impressão. Um dos efeitos possíveis é a redução da adesão entre camadas, deixando a peça mais suscetível à separação em determinadas condições.
Esse sinal merece atenção especial quando o objeto precisa suportar esforços mecânicos. Uma peça visualmente aceitável não necessariamente apresenta a resistência esperada.
7. Mudança repentina no acabamento de uma bobina conhecida
Compare o comportamento atual com impressões anteriores feitas utilizando o mesmo filamento, a mesma impressora e configurações semelhantes.
Se uma bobina que antes produzia superfícies uniformes passou a apresentar ruídos, bolhas e defeitos, a absorção de umidade se torna uma hipótese relevante.
Essa comparação é especialmente útil porque cada material possui características próprias. Alguns filamentos apresentam mais fios ou acabamento diferente mesmo quando estão em boas condições.
Quais filamentos são mais sensíveis à umidade?
Todos os materiais devem ser armazenados de acordo com as recomendações de seus fabricantes, mas alguns absorvem umidade com maior facilidade e podem exigir cuidados mais frequentes.
| Material | Atenção à umidade | Possíveis sinais |
|---|---|---|
| PLA | Variável conforme a formulação e o armazenamento | Acabamento prejudicado e extrusão irregular |
| PETG | Precisa de armazenamento protegido | Fios excessivos, bolhas e superfície irregular |
| TPU | Mais sensível à absorção de umidade | Stringing e alterações na extrusão |
| Nylon (PA) | Alta sensibilidade | Bolhas, acabamento ruim e perda de desempenho |
| PVA | Alta sensibilidade | Degradação do material e problemas de extrusão |
Essa comparação é orientativa. A sensibilidade pode variar conforme a composição, a marca, os aditivos e as condições de armazenamento. Consulte sempre as instruções específicas do fabricante.
A UltiMaker destaca que os sinais de umidade não são iguais em todos os materiais. Nylon e PVA, por exemplo, podem apresentar bolhas e alterações visuais, enquanto determinados filamentos flexíveis podem demonstrar aumento de fios e escorrimento.
Como diferenciar umidade de outros problemas de impressão?
Um erro comum é tentar resolver qualquer falha de acabamento alterando a temperatura ou a retração. Embora esses ajustes possam ser necessários, eles não removem a umidade absorvida pelo material.
Observe as diferenças mais importantes:
- Filamento úmido: pode apresentar estalos, bolhas, superfície áspera e extrusão irregular.
- Temperatura excessiva: pode aumentar o escorrimento e os fios durante os deslocamentos do cabeçote.
- Retração inadequada: pode deixar fios entre regiões separadas do modelo.
- Bico parcialmente obstruído: pode causar fluxo inconsistente, linhas finas e falhas de deposição.
- Problemas de alimentação: podem provocar interrupções e variações no fluxo de material.
Uma maneira prática de investigar é comparar o comportamento da bobina suspeita com outro filamento conhecido por estar seco, utilizando o mesmo equipamento e um perfil compatível com cada material.
Se os sintomas desaparecerem com a outra bobina, a hipótese de umidade ganha força. Ainda assim, a comparação deve considerar diferenças naturais entre os materiais.
O que fazer quando há sinais de filamento úmido?
Quando os sintomas indicarem possível absorção de umidade, a medida mais adequada é interromper os testes desnecessários e verificar as condições do material. Continuar imprimindo pode desperdiçar filamento e produzir peças com qualidade inferior.
Passo a passo para investigar e corrigir o problema
- Observe o comportamento durante a extrusão.Verifique se existem estalos, bolhas ou fluxo irregular. Faça a observação sem tocar no bico, no bloco aquecedor ou em outras partes quentes.
- Confira o histórico da bobina.Verifique há quanto tempo ela está aberta, se ficou exposta ao ambiente e se foi guardada em embalagem fechada com dessecante.
- Compare com outro filamento.Utilize uma bobina em boas condições e um perfil adequado para o material. Observe se os mesmos defeitos continuam aparecendo.
- Faça a secagem conforme a orientação do fabricante.Se houver confirmação ou forte suspeita de umidade, utilize um secador próprio para filamentos ou equipamento compatível. Temperatura e duração variam de acordo com o polímero e a bobina.
- Armazene corretamente após o procedimento.Depois da secagem, mantenha o filamento em embalagem hermética ou caixa apropriada, com dessecante. Evite deixá-lo exposto ao ambiente por períodos prolongados.
Não utilize temperaturas genéricas para todos os materiais. O aquecimento excessivo pode deformar o filamento ou a própria bobina, tornando o material inutilizável. Consulte a documentação do fabricante antes de iniciar a secagem.
Como evitar que o filamento absorva umidade novamente?
Depois de recuperar o material, é importante melhorar o armazenamento para reduzir a possibilidade de novos problemas.
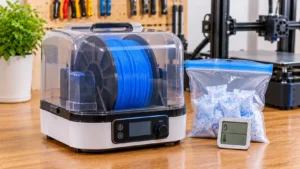
- Guarde as bobinas em sacos herméticos ou recipientes próprios para filamentos.
- Utilize dessecantes adequados, como sílica gel, conforme as instruções do produto.
- Evite armazenar bobinas em locais sujeitos a condensação e umidade excessiva.
- Identifique os materiais que precisam de maior atenção, especialmente nylon, TPU e PVA.
- Utilize uma caixa seca quando precisar manter o filamento protegido durante a impressão.
- Verifique periodicamente as condições do dessecante e substitua ou regenere o produto conforme as orientações do fabricante.
Uma caixa seca ajuda a manter condições de armazenamento mais adequadas, mas não deve ser confundida com um secador ativo. Se o filamento já absorveu uma quantidade significativa de água, pode ser necessário realizar a secagem antes de utilizá-lo novamente.
Para aprofundar esse cuidado, consulte também o guia do Mundo dos Tutoriais sobre como organizar a bancada, a ventilação e o local da impressora 3D em casa.
Mitos e verdades sobre filamento úmido
Somente filamentos antigos absorvem umidade?
Mito. A absorção pode acontecer mesmo com bobinas relativamente novas quando elas ficam expostas ao ambiente. O tempo e a velocidade desse processo dependem do material e das condições de armazenamento.
PLA nunca precisa ser seco?
Mito. O PLA costuma ser menos sensível que materiais como nylon, mas também pode absorver umidade e apresentar alterações de impressão. A necessidade de secagem depende das condições da bobina e das recomendações do fabricante.
Uma caixa com sílica gel sempre recupera filamento molhado?
Mito. O dessecante ajuda a controlar a umidade durante o armazenamento, mas não substitui necessariamente um procedimento de secagem ativa quando o material já está úmido.
Fios excessivos podem indicar umidade?
Em parte. A umidade pode contribuir para o aumento do stringing, mas temperatura, retração e características do material também influenciam esse defeito.
Impressões melhores começam com um filamento bem conservado
Estalos no bico, bolhas, superfícies ásperas, fios excessivos e falhas na união das camadas estão entre os principais sinais de que um filamento pode ter absorvido umidade.
O caminho mais seguro é observar o comportamento do material, comparar os resultados com uma bobina em boas condições e seguir as recomendações do fabricante para secagem e armazenamento.
Antes de alterar várias configurações da impressora, verifique o estado do filamento. Muitas vezes, a qualidade da peça depende não apenas da máquina e do fatiador, mas também da conservação correta do material utilizado.
Fontes e referências técnicas
As informações deste artigo foram organizadas com base em documentação técnica de fabricantes e materiais de referência sobre absorção de umidade, secagem de filamentos e diagnóstico de falhas de extrusão.
- Prusa Research — Drying Filament: secagem e identificação de umidade em filamentos.
- UltiMaker — How to dry Ultimaker materials?: sinais de umidade e cuidados com materiais.
- BCN3D — Printing issues related to filament affected by humidity: efeitos da umidade na impressão.
- Prusa Research — Stringing and Oozing: causas de fios e escorrimento durante a impressão.
- Prusa Research — Clogged Nozzle/Hotend: diagnóstico de obstruções e extrusão irregular.
- Fusion3 — Filament Handling: cuidados de manuseio e armazenamento de filamentos.
- Prusa Research — Prusa USS Drybox: armazenamento de filamentos em ambiente protegido.
- Creality — How to Fix 3D Print Stringing: fatores que influenciam a formação de fios.