O primeiro passo para reconhecer o problema é observar o padrão do material acumulado e verificar se ele aparece em toda a peça ou apenas em regiões específicas. Depois, é necessário investigar o perfil do fatiador, o fluxo, a temperatura, o diâmetro do filamento e as condições mecânicas da máquina. Ajustar o fluxo sem analisar esses fatores pode esconder a causa real.
O que é sobre-extrusão e por que ela acontece?
A sobre-extrusão é uma condição em que o volume de filamento depositado supera o necessário para preencher os caminhos planejados pelo fatiador. Em vez de formar linhas com largura e altura adequadas, o plástico ocupa espaço além do previsto.
Esse excesso pode acontecer por uma configuração de fluxo muito elevada, por informações incorretas sobre o filamento ou por uma combinação inadequada entre temperatura, velocidade e características do bico.
O problema não significa necessariamente que a impressora esteja com defeito. Em muitos casos, a origem está no perfil de impressão. A documentação da Prusa relaciona o excesso de material ao fluxo elevado e aponta acúmulos nas camadas superiores e marcas nas camadas inferiores como sinais característicos.
Como o excesso afeta a peça?
- O plástico pode se acumular nas paredes externas.
- Os cantos podem ficar arredondados ou deformados.
- As superfícies superiores podem apresentar relevos e marcas.
- Os furos podem ficar menores que as dimensões previstas.
- Encaixes e peças articuladas podem perder a folga necessária.
- O material pode formar pequenas saliências entre as linhas impressas.
Em projetos funcionais, essas alterações são especialmente importantes. Uma peça pode parecer visualmente aceitável, mas não encaixar corretamente em outro componente.
Quais são os sinais visíveis de sobre-extrusão?
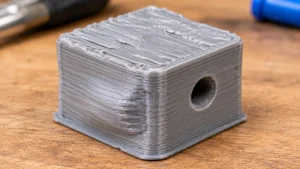
O reconhecimento começa pela observação das superfícies. Procure regiões em que o material parece ter sido depositado em quantidade excessiva, principalmente quando o defeito se repete em diferentes áreas da impressão.
1. Superfície superior irregular
O topo da peça pode apresentar linhas elevadas, pequenos acúmulos e marcas que deixam o acabamento menos uniforme. Em vez de uma superfície relativamente plana, aparecem relevos entre os caminhos de filamento.
2. Paredes externas inchadas
As paredes podem apresentar excesso de material nas laterais. A peça parece mais volumosa e pode perder a definição das bordas, principalmente em modelos com detalhes pequenos.
3. Cantos arredondados e detalhes deformados
O excesso de plástico pode prejudicar a definição de quinas, aberturas e pequenas estruturas. O material adicional ocupa regiões que deveriam permanecer livres.
4. Furos e encaixes menores
Quando há deposição excessiva nas paredes internas, furos podem ficar mais estreitos. Isso também pode afetar canais, alojamentos e espaços destinados à montagem de parafusos ou componentes.
5. Marcas de material acumulado
Pequenos ressaltos, linhas sobrepostas e acúmulos em determinadas regiões podem indicar que o volume depositado está acima do necessário. Observe se essas marcas aparecem de maneira repetitiva, e não apenas em um ponto isolado.
Sobre-extrusão ou outro defeito: como diferenciar?
Nem toda superfície irregular significa excesso de filamento. Alguns defeitos podem ter aparência semelhante, mas exigem investigações diferentes.
| Defeito | Característica visual | O que investigar |
|---|---|---|
| Sobre-extrusão | Acúmulo de material, paredes inchadas e detalhes deformados | Fluxo, perfil e características do filamento |
| Stringing | Fios finos entre partes separadas do modelo | Retração, temperatura e umidade do filamento |
| Elephant foot | Primeiras camadas alargadas na base da peça | Distância do bico à mesa e condições da primeira camada |
| Blobs e zits | Pequenas saliências localizadas na superfície | Retração, pressão, movimentação e controle de extrusão |
| Warping | Cantos ou extremidades levantados da mesa | Adesão, temperatura e contração do material |
Uma peça pode apresentar mais de um defeito ao mesmo tempo. Por isso, não conclua que existe sobre-extrusão apenas porque há pequenas saliências. Observe também as dimensões, o acabamento e a repetição do problema.
Principais causas do excesso de filamento
Fluxo configurado acima do necessário
O fluxo, também chamado de Flow ou Extrusion Multiplier, controla a quantidade de material solicitada durante a impressão. Quando o valor está elevado, a máquina pode depositar plástico além do necessário.
Essa é uma das primeiras configurações que merece ser conferida. A documentação da Prusa explica que o multiplicador de extrusão influencia diretamente o volume depositado e pode variar conforme o filamento utilizado.
Diâmetro incorreto do filamento no perfil
O fatiador utiliza informações sobre o diâmetro do filamento para calcular a quantidade de material necessária. Se o valor configurado não corresponder ao material utilizado, o cálculo da extrusão poderá ficar incorreto.
Confira se o perfil corresponde ao diâmetro informado pelo fabricante do filamento. Não altere esse parâmetro sem conhecer as especificações do rolo.
Temperatura elevada para as condições de impressão
Uma temperatura muito alta pode deixar o material mais fluido e favorecer o escorrimento em determinadas situações. Isso pode contribuir para marcas, acúmulos e alterações no acabamento.
Entretanto, temperatura elevada não significa automaticamente sobre-extrusão. É necessário considerar o material, a velocidade, o bico e as características do equipamento.
Perfil de impressão incompatível
Um perfil criado para outra impressora, outro bico ou outro material pode conter parâmetros inadequados. Largura de linha, altura de camada, velocidade e fluxo precisam estar coerentes com o conjunto instalado.
Bico desgastado
Um bico desgastado pode apresentar alterações na abertura e afetar a precisão da deposição. A Bambu Lab inclui o desgaste do bico entre os fatores que podem contribuir para problemas de extrusão e recomenda avaliar sua condição quando houver sinais compatíveis.
Velocidade e temperatura mal combinadas
O volume de material solicitado depende da velocidade, da altura de camada e da largura das linhas. Uma combinação inadequada pode comprometer o controle da extrusão. O ideal é utilizar parâmetros compatíveis com a capacidade de vazão do conjunto.
Como investigar a sobre-extrusão passo a passo
Uma investigação organizada evita que vários parâmetros sejam modificados sem necessidade. Comece pelas configurações e avance para a inspeção física somente quando houver motivos para isso.
- Observe a peça e identifique onde há excesso.Examine as paredes, a superfície superior, os cantos, os furos e os encaixes. Registre se o defeito aparece em toda a peça ou apenas em determinadas regiões.
- Confira o perfil utilizado no fatiador.Verifique se a impressora, o material, o diâmetro do bico e o diâmetro do filamento estão selecionados corretamente. Compare também o fluxo com o perfil recomendado para aquele conjunto.
- Revise temperatura e velocidade.Consulte a faixa de temperatura indicada pelo fabricante do filamento. Avalie se a velocidade, a altura de camada e a largura de linha são compatíveis com o bico e com os limites da impressora.
- Inspecione o bico e o conjunto de extrusão.Procure desgaste, instalação inadequada ou sinais de acúmulo de resíduos. Qualquer desmontagem deve seguir o manual do equipamento. Desligue a máquina e respeite os procedimentos de segurança antes de realizar intervenções.
- Faça uma impressão de teste.Depois de identificar e corrigir um possível fator, imprima um modelo simples. Compare o acabamento, as dimensões e os detalhes com a peça anterior. Mude apenas um parâmetro por vez para avaliar o efeito da alteração.
Quando e como ajustar o fluxo de extrusão?
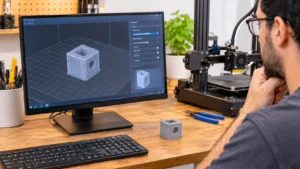
O ajuste do fluxo deve ser considerado quando há evidências de deposição excessiva e as demais condições da impressão já foram verificadas. Não é uma solução universal para qualquer irregularidade superficial.
O procedimento pode ser realizado por meio do multiplicador de extrusão ou da configuração de fluxo disponível no fatiador. O nome e a localização do parâmetro variam conforme o programa utilizado.
Cuidados antes de alterar o valor
- Confirme que o perfil da impressora está correto.
- Verifique se o diâmetro do bico e do filamento corresponde ao equipamento e ao material.
- Confira a temperatura recomendada pelo fabricante do filamento.
- Use um procedimento de calibração compatível com o fatiador.
- Registre o valor original antes de fazer alterações.
- Faça testes comparáveis e evite mudar vários parâmetros simultaneamente.
Na PrusaSlicer, o ajuste está relacionado ao Extrusion Multiplier. Outros programas podem apresentar controles de Flow ou Flow Ratio. A documentação da UltiMaker alerta que alterar o fluxo pode compensar temporariamente alguns problemas, mas corrigir a causa real costuma ser uma abordagem melhor.
Para aprofundar a calibração, consulte também o material sobre calibração de Flow Ratio no OrcaSlicer.
Mitos e verdades sobre sobre-extrusão
“Toda peça com superfície irregular apresenta sobre-extrusão.” — Mito.
Irregularidades também podem estar relacionadas à retração, à temperatura, à movimentação, ao resfriamento ou à geometria do modelo. O diagnóstico precisa considerar outros sinais.
“Diminuir o fluxo sempre resolve o problema.” — Mito.
Se o defeito estiver relacionado ao bico, ao perfil ou a outro componente, reduzir o fluxo pode provocar subextrusão e criar um segundo problema.
“A sobre-extrusão pode prejudicar encaixes.” — Verdade.
O excesso de material pode alterar as dimensões externas e internas, reduzindo folgas e dificultando a montagem de componentes.
“O mesmo valor de fluxo funciona para todos os filamentos.” — Mito.
O comportamento pode variar entre materiais, marcas e lotes. A calibração precisa considerar o filamento efetivamente utilizado e as características da impressora.
“É possível ter excesso de material mesmo com uma impressora mecanicamente funcional.” — Verdade.
Uma configuração inadequada no fatiador pode provocar sobre-extrusão mesmo quando os componentes mecânicos estão em boas condições.
Boas práticas para evitar novos problemas
Depois de corrigir a causa, mantenha um histórico dos parâmetros que produziram bons resultados. Isso facilita a repetição de impressões e evita alterações desnecessárias.
- Utilize perfis adequados à impressora, ao bico e ao material.
- Armazene os filamentos conforme as recomendações do fabricante.
- Confira as dimensões do filamento quando houver suspeita de variação.
- Faça inspeções periódicas no bico e no mecanismo extrusor.
- Registre os ajustes de fluxo por material e perfil.
- Compare peças de teste antes de aplicar mudanças em projetos importantes.
Se a impressora apresentar alterações recorrentes, vale verificar também o estado dos componentes e seguir o cronograma de manutenção indicado pelo fabricante.
Precisão na extrusão começa com uma boa investigação
Reconhecer a sobre-extrusão depende de observar os sinais certos: paredes inchadas, acúmulo de material, superfícies elevadas, cantos deformados e furos menores que o esperado. Esses indícios ajudam a diferenciar o excesso de filamento de outros problemas de qualidade.
Antes de reduzir o fluxo, confira o perfil, o diâmetro do filamento, a temperatura, a velocidade e as condições do bico. Faça testes controlados e altere um parâmetro por vez. Dessa maneira, você consegue investigar a origem do defeito sem comprometer outras características da impressão.
Fontes e referências técnicas
As referências abaixo apresentam orientações de fabricantes e desenvolvedores sobre extrusão, fluxo, temperatura e diagnóstico de qualidade em impressoras 3D.
- Prusa Knowledge Base — Extrusion Multiplier Calibration
- Prusa Knowledge Base — Under-extrusion e problemas de extrusão
- Bambu Lab — H2D 3D Printing User Manual
- Bambu Lab — H2C 3D Printing User Manual
- UltiMaker Support — Flow settings
- UltiMaker Support — Flow rate, temperature e condições de impressão
- OrcaSlicer Wiki — Flow Ratio Calibration
- OrcaSlicer Wiki — Calibration Guide