O ponto mais importante é observar o comportamento da extrusão: quando o material deixa de sair de maneira contínua, mesmo com o hotend aquecido e o extrusor funcionando, existe um sinal de alerta. Ainda assim, nem toda falha de extrusão significa que o bico está entupido.
Neste guia, você vai conhecer os principais sintomas, entender como diferenciá-los de outros defeitos e seguir uma sequência de verificações antes de desmontar qualquer componente.
1. O filamento sai em quantidade menor ou de forma irregular
Um dos primeiros sinais de entupimento parcial é a redução do fluxo de material. A impressora continua trabalhando, mas deposita menos plástico do que deveria. Em vez de formar linhas contínuas e uniformes, a extrusão apresenta trechos finos, falhas ou interrupções.
Esse comportamento é conhecido como subextrusão. O entupimento pode ser uma das causas, mas não a única: engrenagens sujas, temperatura inadequada, filamento com problemas e configurações incorretas também podem produzir sintomas semelhantes.
2. Aparecem espaços e falhas entre as camadas
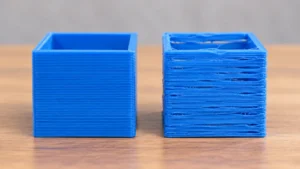
Observe as paredes e a superfície da peça. Quando o bico não libera material suficiente, algumas linhas ficam estreitas e deixam espaços entre si. Em situações mais intensas, partes das camadas parecem incompletas ou frágeis.
Uma peça com subextrusão pode apresentar baixa resistência e se separar justamente nas regiões em que faltou material. Se as falhas surgirem durante uma impressão que antes estava normal, vale investigar uma possível obstrução parcial.
3. O extrusor começa a estalar ou fazer cliques
Estalos repetidos vindos da região do extrusor podem indicar que o mecanismo está encontrando resistência para empurrar o filamento. Quando o bico está obstruído, o material não consegue avançar normalmente pelo hotend e a engrenagem pode perder aderência ou recuar.
Preste atenção à intensidade e à frequência do ruído. Cliques fortes acompanhados de pouca ou nenhuma extrusão merecem investigação. Entretanto, o som também pode estar relacionado à tensão inadequada do mecanismo, sujeira nas engrenagens ou filamento preso em outra parte do caminho.
4. O filamento enrola na ponta do bico
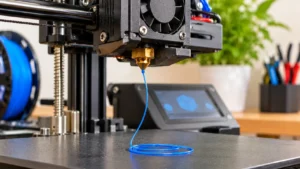
Durante a carga ou uma extrusão de teste, o filamento normalmente deve sair de maneira relativamente contínua. Se ele se curva de forma acentuada, gruda na ponta do bico ou retorna em direção ao próprio nozzle, pode haver uma obstrução parcial.
Esse sinal é especialmente útil quando aparece junto de linhas finas e ruídos no extrusor. Isoladamente, porém, não confirma o diagnóstico: resíduos na parte externa do bico e características do material também podem alterar o caminho do filamento.
5. A impressão para de extrudar no meio do trabalho
Um entupimento pode se desenvolver gradualmente. No início, a peça parece normal; depois, surgem falhas e, por fim, o cabeçote continua se movimentando sem depositar plástico.
Esse quadro pode indicar obstrução total ou um bloqueio em outra região do conjunto de extrusão. Se o problema aparece somente depois de algum tempo de impressão, considere também o heat creep: o calor avança para uma região do caminho do filamento onde ele deveria permanecer sólido, favorecendo deformação e travamento.
6. O filamento não carrega ou não sai durante a extrusão manual
Outro sinal importante aparece quando você solicita a carga ou descarga do material e percebe que o filamento não avança corretamente. Se o hotend alcançou a temperatura adequada para aquele material, mas a extrusão continua bloqueada, existe uma razão para verificar o bico e o restante do caminho.
Antes de concluir que a ponta está entupida, confira se o filamento realmente chega ao hotend. Em impressoras com tubo Bowden, por exemplo, o problema pode estar no tubo, em uma curva excessiva ou em uma obstrução anterior ao bico.
7. A qualidade piora sem alteração aparente no arquivo
Se uma impressão que funcionava bem começa a apresentar falhas sem que você tenha mudado o modelo ou o fatiamento, considere uma alteração mecânica ou no material. Um resíduo acumulado, uma partícula ou uma sobra de filamento de outra composição pode reduzir a passagem interna.
Também vale verificar se houve troca recente de material, uso de filamento com partículas ou manutenção no hotend. Esses acontecimentos ajudam a direcionar a investigação.
Como diferenciar bico entupido de outros problemas?
A subextrusão é um sintoma, não um diagnóstico definitivo. A tabela abaixo ajuda a organizar as primeiras verificações:
| Sinal observado | Possível causa | O que verificar |
|---|---|---|
| Filamento sai em fluxo irregular | Entupimento parcial | Extrusão de teste e condição do bico |
| Extrusor estala e o material não avança | Obstrução ou resistência no caminho | Engrenagens, tubo e hotend |
| Falhas aparecem desde a primeira camada | Bico muito próximo da mesa ou fluxo insuficiente | Calibração, altura do bico e extrusão |
| Extrusão piora após algum tempo | Possível heat creep ou obstrução progressiva | Ventilação do hotend e caminho do filamento |
| Material não avança, mas o bico parece livre | Problema no extrusor ou no filamento | Engrenagens, tensão e integridade do filamento |
Se as falhas estiverem concentradas na primeira camada, não presuma que o bico está obstruído. A distância entre o bico e a mesa também interfere na saída do material. Para investigar esse cenário, consulte o guia sobre como identificar a causa das falhas na primeira camada.
Como verificar se o bico está entupido: passo a passo
- Observe a impressão. Identifique se as linhas estão finas, interrompidas ou ausentes e se o problema aparece desde o início ou somente depois de algum tempo.
- Confira o filamento. Verifique se ele está preso, deformado ou impedido de avançar no caminho de alimentação.
- Faça uma extrusão de teste. Use o procedimento de carga ou extrusão manual previsto pelo fabricante, respeitando a temperatura indicada para o material instalado.
- Observe o fluxo na saída. Veja se o filamento sai continuamente ou se apresenta interrupções, curvatura anormal ou ausência completa de material.
- Escute o extrusor. Cliques fortes ou repetidos, especialmente junto de fluxo insuficiente, reforçam a necessidade de investigar uma obstrução ou resistência mecânica.
- Consulte o procedimento de limpeza do modelo. Se os sinais apontarem para entupimento, utilize o método recomendado para sua impressora, sem forçar peças ou desmontar componentes sem orientação.
Cuidados antes de tentar desobstruir o bico
O hotend pode atingir temperaturas capazes de causar queimaduras. Por isso, não toque no bico, no bloco aquecedor ou no filamento recém-extrudado durante o teste.
- Consulte o manual específico da impressora antes de aquecer, desmontar ou limpar o conjunto.
- Use ferramentas compatíveis com o diâmetro e o tipo de bico.
- Não force uma agulha ou ferramenta de limpeza se houver resistência inesperada.
- Evite puxar fios, conectores ou componentes aquecedores durante a manutenção.
- Desligue a impressora antes de intervenções que exijam acesso a componentes elétricos, seguindo as instruções do fabricante.
Alguns fabricantes descrevem procedimentos como extrusão manual, limpeza com pino apropriado e cold pull. A disponibilidade e a sequência correta variam conforme o hotend. Não aplique temperaturas ou etapas retiradas de um tutorial de outro modelo sem confirmar a compatibilidade.
O que pode provocar o entupimento?
Identificar a origem ajuda a evitar que o problema volte. Entre as possibilidades estão:
- Impurezas no filamento: partículas ou resíduos podem bloquear a passagem interna.
- Resíduos de material: restos acumulados após trocas de filamento podem dificultar a extrusão.
- Temperatura inadequada: se o material não derreter corretamente, o fluxo pode ficar comprometido.
- Filamentos com partículas: materiais com fibras, brilho ou cargas podem exigir bicos e diâmetros compatíveis.
- Refrigeração insuficiente: o calor pode avançar pelo hotend e amolecer o filamento antes da região adequada.
Uma manutenção preventiva também inclui observar o estado das engrenagens e dos componentes de alimentação. O artigo sobre os pontos para conferir na impressora 3D complementa essa rotina de inspeção.
Mitos e verdades sobre bico entupido
Se ainda sai filamento, o bico não está entupido?
Mito. A obstrução pode ser parcial. Nesse caso, ainda existe saída de material, mas o fluxo é insuficiente ou irregular.
Todo clique do extrusor significa bico entupido?
Mito. O ruído pode indicar resistência no caminho do filamento, engrenagens sujas ou problemas de ajuste. É necessário verificar o conjunto.
Uma falha de extrusão sempre exige trocar o bico?
Mito. Primeiro é preciso identificar a causa. Dependendo do problema, uma limpeza compatível ou correção em outro componente pode resolver a situação.
Um entupimento parcial pode comprometer a peça?
Verdade. A falta de material entre as camadas pode reduzir a qualidade e a resistência do objeto impresso.
Quando procurar assistência ou substituir o bico?
Considere interromper as tentativas de limpeza e procurar o suporte do fabricante ou um técnico quando o filamento continuar bloqueado, houver suspeita de dano no hotend, vazamento de material, fios comprometidos ou necessidade de desmontagem que você não domina.
A substituição do bico pode ser indicada quando ele estiver danificado, desgastado ou não puder ser desobstruído com o procedimento autorizado. A decisão deve considerar o tipo de peça, o material utilizado e as especificações do conjunto.
Seu próximo diagnóstico começa pelo fluxo
Os sinais mais úteis de um bico entupido são a extrusão irregular, linhas finas, lacunas entre camadas, filamento que se curva e gruda na ponta, cliques no extrusor e interrupção da saída de material. Quando vários aparecem juntos, a suspeita de obstrução fica mais forte.
Mesmo assim, verifique o caminho completo do filamento, as engrenagens, a temperatura e a refrigeração antes de concluir que o bico é o responsável. Um diagnóstico cuidadoso evita desmontagens desnecessárias e ajuda a escolher o procedimento correto para cada impressora.
Fontes e referências técnicas
- Prusa Knowledge Base – Clogged nozzle/hotend
- Prusa Knowledge Base – Clogged nozzle/hotend (MINI/MINI+)
- Prusa Knowledge Base – Clogged nozzle (CORE One, XL e séries MK)
- Prusa Knowledge Base – Under-extrusion
- Prusa – 7 problems affecting the quality of 3D prints
- Bambu Lab Wiki – Clogging troubleshooting
- Bambu Lab – H2D 3D Printing User Manual
- Bambu Lab – P2S 3D Printing User Manual