O caminho mais eficiente não é alterar todos esses parâmetros de uma vez. É observar o defeito, identificar as causas possíveis e testar uma correção por vez. Assim, você evita ajustes desnecessários e consegue descobrir o que realmente está prejudicando a impressão.
O que pode causar falhas na primeira camada?
As falhas geralmente estão relacionadas a cinco grupos de fatores: distância incorreta entre bico e mesa, superfície suja ou inadequada, nivelamento irregular, extrusão inconsistente e parâmetros de impressão incompatíveis com o material.
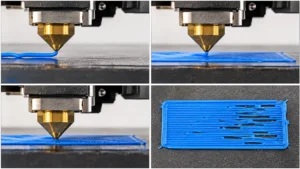
O aspecto do filamento depositado oferece pistas importantes. Linhas separadas podem indicar que o bico está alto demais; material excessivamente esmagado pode apontar uma distância pequena; falhas descontínuas podem estar relacionadas à alimentação do filamento ou a um entupimento parcial.
Antes de mexer nas configurações, observe se o defeito aparece em toda a mesa ou apenas em uma região. Essa diferença ajuda a separar problemas gerais de extrusão de irregularidades locais da superfície.
Aprenda a reconhecer cada tipo de defeito
| Sintoma observado | Causa possível | O que verificar primeiro |
|---|---|---|
| Linhas arredondadas e separadas | Bico muito distante da mesa | Z-offset e nivelamento |
| Filamento muito achatado e com sulcos | Bico muito próximo da mesa | Z-offset e altura inicial |
| Peça descola durante a impressão | Baixa aderência ou parâmetros inadequados | Limpeza, temperatura e distância do bico |
| Falhas ou espaços em partes das linhas | Extrusão irregular ou obstrução | Bico, filamento e extrusor |
| Um lado fica bom e outro apresenta falhas | Mesa inclinada ou superfície irregular | Nivelamento e malha de compensação |
| Cantos levantam | Contração do material ou aderência insuficiente | Temperatura, ambiente e fixação da peça |
Essas relações são pistas de diagnóstico, não provas definitivas. Um mesmo sintoma pode ter mais de uma causa, por isso é importante confirmar cada hipótese com um teste.
Distância do bico: quando o problema está no Z-offset?
O Z-offset corrige a referência vertical entre o bico e a superfície de impressão. Quando essa distância não está adequada, o filamento pode sair sem ser pressionado o suficiente ou ficar comprimido em excesso.
Sinais de que o bico está alto demais
- As linhas parecem fios arredondados, sem contato suficiente com a mesa.
- Existem espaços entre os caminhos de filamento.
- O material pode ser arrastado pelo bico durante os movimentos.
- A peça apresenta pouca aderência desde o início.
Sinais de que o bico está baixo demais
- O filamento fica extremamente achatado.
- Podem surgir bordas elevadas entre as linhas.
- A saída de material parece limitada ou irregular.
- O bico pode raspar na superfície.
Para corrigir, utilize o procedimento de calibração indicado pelo fabricante e faça alterações pequenas. Não copie valores de outra impressora: a posição do sensor, a montagem do hotend e o firmware influenciam a referência.
Se precisar compreender melhor essa regulagem, consulte o guia sobre como entender e ajustar inicialmente o Z-offset.
Limpeza e preparação da mesa de impressão
Uma superfície aparentemente limpa ainda pode conter gordura dos dedos, poeira ou resíduos de adesivo. Esses contaminantes reduzem a aderência e podem fazer a peça soltar mesmo quando a altura do bico está correta.
Antes de iniciar uma nova impressão, verifique:
- Se não existem restos de filamento presos à mesa.
- Se a placa está encaixada corretamente.
- Se a superfície está livre de gordura e poeira.
- Se não há riscos profundos, deformações ou danos no revestimento.
- Se o método de limpeza é compatível com o material da superfície.
Não utilize qualquer produto de limpeza sem consultar as instruções da placa. Algumas superfícies aceitam álcool isopropílico; outras exigem cuidados específicos. A própria Prusa, por exemplo, diferencia os métodos de limpeza conforme o tipo de chapa e alerta que determinados materiais podem aderir excessivamente a algumas superfícies.
Quando a limpeza não resolve
Se a mesa estiver limpa e a primeira camada continuar soltando, investigue a temperatura, o material utilizado e a distância do bico. Também vale verificar se a superfície escolhida é indicada para o filamento em questão.
Nivelamento irregular: por que algumas regiões ficam boas e outras não?
Quando uma parte da primeira camada apresenta boa aderência e outra fica distante ou excessivamente comprimida, pode existir uma diferença de altura ao longo da mesa.
Isso pode acontecer por nivelamento incorreto, placa mal posicionada, resíduos embaixo da superfície removível ou deformação da mesa. Em impressoras com sensor, a malha de nivelamento pode ajudar a compensar pequenas variações, mas não corrige problemas mecânicos nem substitui uma calibração correta.
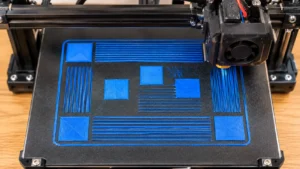
Faça um teste que cubra diferentes regiões da mesa. Se o defeito acompanhar sempre o mesmo lado ou canto, investigue a geometria e o assentamento da placa antes de alterar o fluxo de extrusão.
O artigo sobre nivelamento da mesa e como verificar o ajuste explica a diferença entre alinhar a superfície e corrigir a distância do bico.
Extrusão irregular: quando o filamento não é depositado corretamente
Se as linhas apresentam interrupções, trechos muito finos ou ausência de material mesmo com a altura aparentemente correta, o problema pode estar no caminho de extrusão.
Verifique o bico e o hotend
Uma obstrução parcial pode limitar a passagem do plástico. Resíduos acumulados, material degradado ou procedimentos inadequados de troca de filamento podem contribuir para esse problema. Siga o método de limpeza indicado para o hotend da sua impressora.
Observe o extrusor e o filamento
Confira se o filamento está sendo puxado de maneira contínua e se o mecanismo não está patinando. Estalos, desgaste no filamento ou falhas de alimentação podem indicar dificuldade de tração ou resistência no caminho do material.
Também verifique se o rolo consegue girar livremente e se o filamento não está preso ou cruzado. Evite aumentar o fluxo no fatiador antes de descartar uma obstrução ou falha mecânica.
Temperatura e velocidade também podem provocar falhas
Mesmo com a mesa nivelada e o bico na altura correta, parâmetros inadequados podem prejudicar a primeira camada. A temperatura do bico influencia a fluidez do material, enquanto a temperatura da mesa pode afetar sua aderência e contração.
Use inicialmente os valores recomendados para o filamento e para a impressora. Se estiver testando um material diferente, consulte as orientações do fabricante do filamento e o perfil correspondente no fatiador.
A velocidade da primeira camada merece atenção. Uma deposição muito rápida pode dificultar a formação de linhas uniformes e a aderência inicial. Caso os demais fatores estejam corretos, experimente reduzir a velocidade conforme as recomendações do perfil de impressão.
Não aumente indiscriminadamente a temperatura para compensar uma mesa suja ou um Z-offset incorreto. Cada alteração deve responder a uma hipótese específica.
Como investigar a falha: sequência prática de diagnóstico
Uma investigação organizada evita que vários ajustes se misturem. Siga esta sequência, interrompendo o processo quando encontrar e corrigir a causa:
- Observe o padrão do defeito.Verifique se a falha aparece em toda a mesa, apenas em um canto, em linhas isoladas ou somente nas bordas da peça. Registre o que está acontecendo antes de alterar qualquer parâmetro.
- Confira a superfície de impressão.Espere a mesa esfriar quando necessário, retire resíduos e faça a limpeza com o método indicado para o revestimento. Confirme se a placa está corretamente encaixada.
- Revise o nivelamento e o Z-offset.Execute a calibração prevista para o modelo. Em equipamentos com sensor, confira se a rotina de medição foi concluída corretamente e se o offset está ajustado.
- Verifique a extrusão.Observe se o filamento sai continuamente. Se houver falhas, investigue o bico, o hotend, o extrusor e a alimentação antes de alterar o fluxo.
- Faça um novo teste de primeira camada.Utilize um padrão simples que cubra as regiões relevantes da mesa. Avalie a uniformidade das linhas e altere apenas um parâmetro por vez, se ainda houver necessidade.
Erros que atrapalham a investigação
- Alterar vários parâmetros de uma vez: fica difícil saber qual mudança resolveu ou piorou o defeito.
- Abaixar muito o bico: pode esmagar o filamento e danificar a superfície.
- Aumentar o fluxo sem diagnóstico: não resolve necessariamente uma obstrução ou um problema de altura.
- Ignorar a placa removível: encaixe incorreto ou resíduos por baixo podem alterar a altura.
- Repetir o mesmo teste sem observar o resultado: cada tentativa deve ajudar a confirmar ou descartar uma causa.
- Usar parâmetros de outro material: temperaturas e condições de adesão podem variar entre filamentos.
Mitos e verdades sobre defeitos na primeira camada
Se a peça não gruda, basta aproximar o bico?
Mito. A distância pode ser a causa, mas sujeira, temperatura, nivelamento e características do material também influenciam a aderência. Aproximar demais pode bloquear a extrusão e danificar a mesa.
O nivelamento automático elimina todos os problemas?
Mito. A compensação eletrônica pode corrigir pequenas variações da superfície, mas não resolve falhas mecânicas, sensores imprecisos ou uma placa mal instalada.
Uma primeira camada uniforme indica que a calibração está adequada?
Verdade, como indicação prática. Linhas contínuas, unidas e sem esmagamento excessivo são sinais positivos. Ainda assim, é importante observar se o resultado se mantém em toda a área utilizada.
Uma falha localizada sempre significa que a mesa está torta?
Em parte. A região pode apresentar diferença de altura, mas também pode haver sujeira, dano na superfície, encaixe irregular ou variação na deposição do filamento.
Como evitar que o defeito volte a aparecer
Depois de corrigir a falha, mantenha uma rotina simples de verificação. Não é necessário refazer toda a calibração antes de cada impressão, mas vale conferir a condição da máquina quando houver mudanças relevantes.
- Limpe a superfície conforme as instruções do fabricante.
- Retire resíduos de filamento antes de instalar novamente a placa.
- Observe a primeira camada no início de cada trabalho.
- Revise o Z-offset após alterações no hotend, bico ou sensor, quando aplicável.
- Verifique o nivelamento depois de intervenções mecânicas ou deslocamentos que possam afetá-lo.
- Mantenha perfis de impressão compatíveis com o material utilizado.
Um diagnóstico cuidadoso evita ajustes desnecessários
Uma primeira camada com falhas não aponta automaticamente para um único defeito. A causa pode estar na altura do bico, no nivelamento, na limpeza da mesa, na extrusão ou nos parâmetros de impressão.
O melhor caminho é observar o padrão do problema, começar pelas verificações mais simples e testar uma correção por vez. Quando as linhas ficam uniformes e aderem corretamente à superfície, há um bom sinal de que a causa foi identificada e corrigida.
Antes de iniciar uma peça maior, faça um teste curto de primeira camada. Essa verificação permite perceber problemas no começo e reduz o risco de perder tempo e material em uma impressão que já começou com defeitos.
Fontes e referências técnicas
- Prusa Research — First Layer Issues: orientações sobre limpeza, distância do bico, temperatura, obstruções e irregularidades da superfície.
- Prusa Research — First Layer Calibration (MINI/MINI+): exemplos visuais de primeira camada com o bico alto ou baixo demais.
- Prusa Research — Live Adjust Z: documentação sobre ajuste fino da altura do bico durante a calibração.
- Prusa Research — Print Surface Preparation: cuidados de preparação e limpeza das superfícies de impressão.
- Klipper — Bed Mesh: explica como a compensação por malha pode lidar com irregularidades da mesa e suas limitações.
- Klipper — Probe Calibration: documentação sobre calibração do offset da sonda.
- UltiMaker — Build Plate Adhesion: orientações sobre aderência e nivelamento da mesa.
- UltiMaker — What Does a Successful First Layer Look Like?: exemplos de primeira camada adequada e de problemas causados por distância incorreta do bico.