Para calcular folgas entre peças impressas em 3D, é necessário conhecer as dimensões dos componentes e definir quanto espaço deverá existir entre eles. Em encaixes cilíndricos, por exemplo, a diferença entre os diâmetros do furo e do pino determina a folga diametral.
Esse planejamento é importante porque a impressão FDM apresenta variações dimensionais relacionadas ao material, à calibração, à orientação e aos parâmetros de fabricação.
Neste guia, você aprenderá a diferenciar folga e tolerância, calcular encaixes simples no CAD e produzir pequenas amostras para descobrir quais medidas funcionam melhor em sua impressora.
O que é folga entre duas peças impressas em 3D?
Folga é o espaço existente entre superfícies que precisam trabalhar próximas uma da outra.
Imagine um pino cilíndrico encaixado em um furo. Se o furo apresentar diâmetro maior que o pino, existirá uma diferença dimensional que poderá permitir a montagem e, dependendo de seu valor, algum movimento.
Quando os dois elementos possuem exatamente o mesmo diâmetro nominal, não existe folga projetada. Isso pode dificultar o encaixe, especialmente quando existem variações de fabricação.
A documentação da Prusa Research ressalta que não há uma folga universal para todos os projetos. O resultado depende da geometria, do material, do equipamento e das configurações de impressão.
Portanto, a folga precisa ser escolhida conforme a função do conjunto e, sempre que necessário, confirmada por testes físicos.
Folga e tolerância dimensional significam a mesma coisa?
Não. Embora os termos apareçam juntos, possuem significados diferentes.
Folga representa a separação entre componentes. Tolerância dimensional representa a variação admissível de uma dimensão em relação ao valor especificado.
Por exemplo, um pino pode ser desenhado com diâmetro nominal de 10 mm, mas sua fabricação resultar em uma medida ligeiramente diferente.
Da mesma maneira, um furo modelado com 10,6 mm poderá apresentar uma dimensão física diferente da prevista.
Por isso, a folga real de uma montagem depende das dimensões efetivamente produzidas, e não apenas dos números exibidos no CAD.
Folga por lado, radial e diametral: entenda a diferença
Um erro frequente é confundir a folga existente de cada lado com a diferença total entre as dimensões.
Folga radial
Em um encaixe cilíndrico concêntrico, a folga radial é a distância entre a superfície externa do pino e a superfície interna do furo, medida na direção do raio.
Se a diferença entre os diâmetros for de 0,6 mm, a folga radial uniforme será de 0,3 mm.
Folga diametral
A folga diametral corresponde à diferença entre o diâmetro do furo e o diâmetro do pino.
Ela considera os dois lados do encaixe em conjunto.
Para um pino de 10 mm e um furo de 10,6 mm:
Folga diametral = 10,6 – 10 = 0,6 mm.
Folga radial = 0,6 ÷ 2 = 0,3 mm.
Esse cálculo pressupõe seções circulares e alinhamento concêntrico dos componentes.
Folga em peças retangulares
Em uma tampa que envolve externamente uma caixa, a lógica é semelhante.
Se a caixa possui 80 mm de comprimento e você deseja uma folga nominal de 0,3 mm em cada extremidade, a abertura interna da tampa deverá medir 80,6 mm.
Na largura, a mesma relação deve ser aplicada separadamente.
Qual folga utilizar em peças impressas em 3D?
Não existe uma tabela que garanta o ajuste correto para todas as impressoras e aplicações.
Segundo a Prusa Research, peças móveis podem utilizar uma folga inicial da ordem de 0,3 mm em determinadas condições, mas o valor adequado depende de testes e das características do projeto.
É importante não confundir essa orientação geral com uma especificação obrigatória de folga radial para qualquer pino ou furo.
Para o exercício deste artigo, utilizaremos três opções ilustrativas de folga radial, apenas para comparar o comportamento de encaixes.
| Teste | Diâmetro do pino | Diâmetro do furo | Folga radial nominal |
|---|---|---|---|
| A | 10 mm | 10,3 mm | 0,15 mm |
| B | 10 mm | 10,6 mm | 0,30 mm |
| C | 10 mm | 10,9 mm | 0,45 mm |
Esses valores não representam uma classificação universal de encaixes apertados, intermediários ou soltos. São alternativas de teste para descobrir como um conjunto específico se comporta após a impressão.
Como o tipo de encaixe influencia a escolha da folga?
Antes de determinar uma medida, identifique como as peças deverão funcionar.
Encaixe com movimento livre
É utilizado quando os componentes precisam deslizar, girar ou ser removidos facilmente.
A folga deve permitir o movimento esperado, considerando também possíveis irregularidades das superfícies impressas.
Encaixe com atrito
É aquele em que existe resistência ao movimento entre as superfícies.
Uma pequena variação dimensional pode modificar bastante o resultado. Por isso, testes físicos são especialmente importantes.
Encaixe com interferência
Ocorre quando as dimensões dos componentes exigem deformação ou força para permitir a montagem.
Esse tipo de ajuste precisa ser projetado com atenção ao material e à geometria. Em peças FDM, uma interferência excessiva pode provocar deformações, danos ou separação entre camadas.
Para iniciantes, é mais simples começar com um encaixe com folga e avançar para soluções mais restritivas depois de conhecer o comportamento do equipamento.
Exercício prático: calcule a folga de um pino e seu furo
Vamos modelar duas peças separadas: um pino cilíndrico e uma pequena placa com furo passante.
O objetivo é criar um encaixe deslizante de teste, utilizando dimensões nominais e uma folga radial inicial de 0,3 mm.
| Elemento | Dimensão ilustrativa |
|---|---|
| Diâmetro do pino | 10 mm |
| Comprimento do pino | 20 mm |
| Placa de teste | 30 × 30 × 8 mm |
| Diâmetro do furo | 10,6 mm |
| Folga diametral nominal | 0,6 mm |
| Folga radial nominal | 0,3 mm |
Passo 1 — Crie o pino cilíndrico
Abra o programa CAD e inicie um esboço no plano XY.
Desenhe um círculo de 10 mm de diâmetro e aplique uma extrusão aditiva de 20 mm.
Salve esse componente como um corpo ou projeto separado.
Passo 2 — Desenhe a placa
Crie um novo esboço com um retângulo de 30 × 30 mm.
Extrude o perfil por 8 mm, formando uma placa sólida.
Passo 3 — Calcule o diâmetro do furo
Considere a folga radial escolhida de 0,3 mm.
Multiplique esse valor por dois e some ao diâmetro do pino:
Diâmetro do furo = 10 + (2 × 0,3) = 10,6 mm.
Esse será o valor nominal utilizado no esboço.
Passo 4 — Faça o corte passante
Selecione a face superior da placa e desenhe um círculo centralizado de 10,6 mm.
Utilize uma operação de corte extrudado que atravesse toda a espessura de 8 mm.
Confira se o furo permaneceu circular e atravessou completamente a placa.
Passo 5 — Verifique o conjunto digitalmente
Se o software permitir, posicione o pino no centro do furo e utilize uma ferramenta de medição ou análise em corte.
As superfícies não devem se sobrepor. Quando os componentes estão perfeitamente concêntricos, o espaço radial nominal será de 0,3 mm.
Uma análise de interferência pode identificar sobreposição de volumes, mas a ausência de interferência digital não garante que o encaixe físico funcionará.
Passo 6 — Prepare as peças para impressão
Exporte cada componente separadamente e abra os arquivos no fatiador.
Utilize um perfil de impressão compatível com a máquina e com o filamento. Mantenha registro das configurações para conseguir comparar o resultado.
Passo 7 — Imprima e teste o encaixe
Após o resfriamento e a retirada das peças, verifique se existem deformações ou excesso de material nas superfícies de contato.
Experimente introduzir o pino no furo sem aplicar força excessiva.
Se houver dificuldade, investigue as dimensões físicas antes de alterar o CAD.
Como criar uma peça de teste com várias folgas?
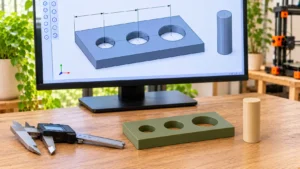
Em vez de imprimir conjuntos completos repetidas vezes, você pode produzir uma pequena placa de calibração com três furos diferentes.
Utilize os diâmetros do exercício: 10,3 mm, 10,6 mm e 10,9 mm. Mantenha espaço suficiente entre os furos para preservar a integridade da placa.
Imprima também um pino nominal de 10 mm.
Depois, teste o mesmo pino em cada abertura, verificando as diferenças de montagem e movimentação.
Os três furos devem ser modelados e impressos sob condições comparáveis. Caso as configurações mudem durante o teste, os resultados poderão deixar de ser diretamente comparáveis.
Como medir a folga real depois da impressão?
A medição física ajuda a identificar por que um encaixe não corresponde ao modelo digital.
Utilize um instrumento adequado, como um paquímetro, para conferir o diâmetro externo do pino. Meça em posições diferentes quando necessário.
A medição de furos pequenos com as pontas internas de um paquímetro pode apresentar limitações. Para verificações mais exigentes, podem ser necessários instrumentos apropriados para medição interna.
Imagine que um pino projetado com 10 mm tenha resultado em 10,15 mm e que um furo nominal de 10,6 mm tenha resultado em 10,45 mm.
Nesse exemplo, a diferença diametral física será de apenas 0,30 mm, produzindo uma folga radial calculada de 0,15 mm, se as seções forem circulares e concêntricas.
Isso demonstra por que a folga projetada não deve ser confundida com a folga efetivamente obtida.
O que pode alterar as dimensões das peças impressas?
Existem diferentes fatores capazes de influenciar o resultado físico.
- Material: filamentos diferentes podem apresentar retração ou deformações distintas.
- Calibração: erros do equipamento podem afetar as dimensões produzidas.
- Fluxo de extrusão: alterações na quantidade de material depositado podem modificar as superfícies.
- Orientação: a direção em que a peça é impressa influencia acabamento e comportamento dimensional.
- Primeira camada: excesso de compressão pode provocar alargamento próximo à mesa.
- Geometria: furos, paredes e detalhes pequenos podem responder de maneira diferente às mesmas configurações.
O alargamento das primeiras camadas, frequentemente chamado de elephant foot, merece atenção em superfícies de encaixe próximas à mesa.
O PrusaSlicer possui um recurso específico de compensação desse efeito. Entretanto, ele deve ser ajustado conforme o perfil e o comportamento da impressão.
Como controlar as folgas com parâmetros no CAD?
Em projetos paramétricos, uma prática útil é criar uma variável para representar a folga escolhida.
Imagine um parâmetro chamado folga, inicialmente definido como 0,3 mm.
O diâmetro do furo pode ser definido por uma expressão equivalente a:
Diâmetro do pino + 2 × folga.
Se você mudar o parâmetro para 0,4 mm, o diâmetro nominal do furo será atualizado para 10,8 mm, desde que a expressão esteja corretamente vinculada.
O Autodesk Fusion e o Onshape oferecem recursos para trabalhar com parâmetros e expressões em dimensões.
Outra ferramenta importante é Offset, utilizada para criar contornos paralelos afastados por uma distância definida.
Ela pode facilitar a construção de tampas, caixas e encaixes retangulares, desde que o sentido do deslocamento seja conferido.
Erros comuns ao dimensionar folgas na modelagem 3D
Confundir folga radial com diametral
Somar apenas 0,3 mm ao diâmetro do furo quando o objetivo era obter 0,3 mm de folga em cada lado resulta em uma abertura menor que a planejada.
Utilizar um valor de folga como regra universal
Um encaixe satisfatório em determinada impressora pode não funcionar da mesma maneira em outro equipamento.
Alterar o CAD sem medir as peças
Uma montagem difícil pode resultar de deformação, excesso de material ou outros problemas de impressão. Investigue as causas antes de modificar o desenho.
Ignorar as primeiras camadas
O alargamento próximo à mesa pode comprometer encaixes que dependem de contato nessa região.
Não preservar os mesmos parâmetros nos testes
Trocar material, orientação ou perfil de impressão durante a comparação dificulta identificar o efeito específico da folga.
Como validar a folga antes de imprimir o projeto completo?
Depois de definir o encaixe no CAD, faça uma revisão da geometria e examine os arquivos no fatiador.
Confira se os furos estão livres, se não existem superfícies sobrepostas e se a orientação escolhida permite produzir os detalhes de contato.
O artigo Do Modelo ao G-code: Entenda o Fatiador 3D e Prepare Sua Primeira Peça apresenta as etapas de preparação e inspeção das camadas.
Se o projeto envolver componentes maiores, também será necessário verificar se suas dimensões cabem na área útil da impressora. O guia Sua Peça Cabe na Impressora 3D? Aprenda a Calcular o Volume Necessário explica como avaliar esse espaço.
Antes de fabricar uma peça funcional completa, prefira imprimir apenas a região do encaixe. Dessa forma, você poderá conferir a folga, medir o resultado e realizar ajustes sem consumir material desnecessariamente.
Dúvidas frequentes sobre folgas na impressão 3D
Qual é a folga ideal entre duas peças impressas?
Não existe um único valor ideal. A folga depende da geometria, do tipo de movimento, do material e da precisão obtida na impressão. Testes físicos ajudam a definir a medida adequada.
Folga de 0,3 mm é por lado ou no total?
Depende de como o valor foi definido. Neste exercício, 0,3 mm representa folga radial, por lado, em um encaixe cilíndrico concêntrico.
Posso modelar duas peças com dimensões idênticas?
Sim, mas a ausência de folga nominal pode dificultar a montagem quando existem variações dimensionais. A adequação depende da aplicação.
Uma folga maior sempre melhora o encaixe?
Não. Aumentar a folga pode facilitar a montagem, mas também provocar movimento excessivo, desalinhamento ou perda de retenção.
O teste de encaixe precisa usar o mesmo filamento?
Preferencialmente, utilize o material e as configurações planejados para o projeto final. Isso permite uma comparação mais representativa.
O encaixe confiável começa antes da primeira impressão
Dimensionar folgas entre peças impressas em 3D exige compreender a diferença entre as medidas do modelo digital e o resultado físico da fabricação.
O primeiro passo é identificar a função do encaixe. Depois, calcule a separação necessária entre as superfícies, diferenciando corretamente folga radial, diametral e folga por lado.
O exercício do pino de 10 mm com furo de 10,6 mm demonstra como chegar a uma folga radial nominal de 0,3 mm.
Em vez de considerar esse valor definitivo, imprima pequenas amostras, confira as dimensões e ajuste o CAD conforme o comportamento do conjunto.
Com esse método, você poderá desenvolver encaixes mais previsíveis, economizar material em testes e organizar melhor seus projetos paramétricos.
Fontes e referências técnicas
As informações deste guia foram fundamentadas em documentação oficial de modelagem CAD, impressão 3D e controle dimensional.
- Prusa Research — Modeling with 3D Printing in Mind: folgas, tolerâncias, orientação e testes de encaixe.
- Prusa Research — Frequently Asked Questions: precisão dimensional e fatores que influenciam as medidas das impressões.
- Prusa Research — Elephant Foot Compensation: alargamento da primeira camada e compensação dimensional.
- Prusa Research — Layers and Perimeters: influência de camadas, perímetros e configurações de impressão.
- Formlabs — Guide to 3D Printing Tolerances, Accuracy, and Precision: conceitos de precisão, tolerância e tipos de encaixe.
- Autodesk Fusion — Dimensions in Sketches: utilização de cotas para controlar geometrias paramétricas.
- Autodesk Fusion — Offset Sketch Geometry: criação de contornos afastados por distâncias definidas.
- Autodesk Fusion — Analysis Tools: ferramentas para inspecionar medidas, seções e interferências.
- Onshape — Dimension: definição de medidas e expressões em esboços.
- Onshape — Offset: criação de perfis paralelos para controlar distâncias entre contornos.
- Onshape — Variable: utilização de parâmetros para atualizar dimensões e operações CAD.